CNC යන්ත්රයක් මුල සිටම සාදා ගන්නේ කෙසේදැයි ඉගෙන ගැනීම ඔබ සිතනවාට වඩා පහසුය. අපි DIY ක්රියාවලිය ආරම්භකයින් සඳහා අනුගමනය කිරීමට පහසු පියවර මාලාවකට බෙදා ඇත. කොටස් මිලදී ගැනීමේ සිට මෘදුකාංග ස්ථාපනය කිරීම දක්වා, අපගේ DIY මාර්ගෝපදේශය ඔබේම CNC යන්ත්රයක් පහසුවෙන් සාදා ගන්නේ කෙසේද යන්න පිළිබඳව ඔබව දැනුවත් කරනු ඇත.
CNC යන්ත්රයක් යනු කුමක්ද?
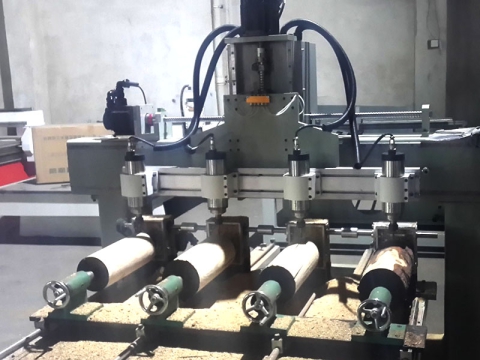
CNC යන්ත්රයක් යනු පරිගණක වැඩසටහනක් භාවිතා කරමින් මෝටරය පාලනය කර CAD/CAM මෘදුකාංගය මඟින් ජනනය කරන ලද මෙවලම් මාර්ගය ඔස්සේ ඉදිරියට සහ පසුපසට ගමන් කිරීම සඳහා X, Y සහ Z අක්ෂ 3 ධාවනය කරන ස්වයංක්රීය බල මෙවලමකි. අවසාන වශයෙන්, ස්පින්ඩලයේ ඇති මෙවලම කැටයම්, කැපීම සහ ඇඹරීමේ ප්රතිඵල සම්පූර්ණ කරයි.
සලකා බැලිය යුතු කරුණු
CNC යන්ත්ර සම්බන්ධයෙන් ගත් කල, සෑම කෙනෙකුම එහි අධික පිරිවැය සහ සංකීර්ණ ක්රමලේඛන මෙහෙයුම් ගැන සිතනු ඇත, එමඟින් අපට ඒ ගැන තේරුම්ගත නොහැකි හැඟීමක් ඇති වේ. ඇත්ත වශයෙන්ම, අපි CNC දැන හඳුනා ගන්නේ සහ ඉගෙන ගන්නේ සරල සහ අඩු වියදම් CNC යන්ත්රෝපකරණ, එමඟින් අපට ආරම්භකයෙකුගේ සිට නවීන CNC තාක්ෂණය පිළිබඳ විශේෂඥයෙකු දක්වා උසස් වීමට හැකි වී තිබේ. CNC යන්ත්රයක් DIY කිරීමේ දුෂ්කරතාවය යන්ත්ර කට්ටලවල අධික පිරිවැය සහ යන්ත්රෝපකරණවල දුෂ්කරතාවය තුළ පවතින අතර, මෘදුකාංග සැකසීම සහ භාවිතය සාපේක්ෂව සරල ය. CNC අධ්යයනය කර පර්යේෂණ කිරීමෙන් මාසයකට පසු, දේශීයව ලබා ගත හැකි ද්රව්ය භාවිතා කරමින් මගේම Mach3 පාලිත CNC යන්ත්ර කට්ටල තැනීමට මම තීරණය කළෙමි.
ගොඩනැගීමේ අපහසුතාව: මධ්යස්ථ.
ගොඩනැගිලි කාලය: 16 දින.
DIY මෙවලම්: බංකු වයිස්, විදුලි සරඹ, අත් කියත්, සාම්පල පන්ච්, ටැප්, රීමර්, කැලිපර්, බෙන්ඩර් සහ ඉස්කුරුප්පු.
ඇරඹේ
මෙම මාර්ගෝපදේශය පහත සඳහන් විශේෂාංග සහිත ක්රියාකාරී CNC යන්ත්රයක් නිර්මාණය කිරීම පිළිබඳවයි.
1. ගැන්ට්රි ව්යුහයට හොඳ ස්ථාවරත්වයක්, විශාල සැකසුම් ආකෘතියක්, සංයුක්ත සහ සැහැල්ලු w8 ඩෙස්ක්ටොප් නිර්මාණය, සැහැල්ලු w8 සහ රැගෙන යාමට පහසුය.
2. එය PCB, PVC, ඇක්රිලික්, MDF, ලී, ඇලුමිනියම් සහ තඹ කපා ඇඹරීමට භාවිතා කළ හැකිය.
3. එහි යන්ත්රෝපකරණ නිරවද්යතාවය 0.1 mm දක්වා ළඟා විය හැකි අතර, එය බොහෝ PCB පුවරු, අච්චු, මුද්දර සහ සලකුණු වල අවශ්යතා සපුරාලිය හැකිය.
4. එහි පිරිවැය $1,000 ක් වන අතර, එකලස් කිරීම පහසු සහ පහසුය.
5. භාවිතා කරන කොටස් සහ අමුද්රව්ය දේශීයව සොයා ගැනීමට හෝ මිලදී ගැනීමට හැකි වන අතර එමඟින් කරදර අඩු වේ.
6. DIY ක්රියාවලියට ඉතා සංකීර්ණ මෙවලම් අවශ්ය නොවේ.
7. Mach3 පාලකය, භාවිතා කිරීමට පහසුය.
8. ස්පින්ඩලය ඉහළ නිරවද්යතාවයකින් යුත් පියවර මෝටරයකින් ධාවනය වේ.
CNC යන්ත්ර ව්යුහයක් සාදා ගන්නේ කෙසේද?
මෙම CNC යන්ත්රය ස්ථාවර ගැන්ට්රි ව්යුහයක් භාවිතා කරයි. මුළු යන්ත්රයම පාදක මේසයක්, ගැන්ට්රි රාමුවක්, X-අක්ෂ කරත්තයක්, Y-අක්ෂ වැඩ මේසයක් සහ Z-අක්ෂ කරත්තයක් ලෙස බෙදා ඇත. Y-අක්ෂ වැඩ මේසයේ ධාවක පියවර මෝටරය පහළ තහඩුව මත සවි කර ඇත. , ඉස්කුරුප්පු ඇණ, සහ සුමට බාර් 2 ක් සහ ගැන්ට්රි Y-අක්ෂ මේස ස්ලයිඩින් මාර්ගෝපදේශය ලෙස සවි කර ඇත.
ගැන්ට්රි මත, X-අක්ෂ කරත්තයේ ධාවක පියවර මෝටරය, ඊයම් ඉස්කුරුප්පුව සහ X-අක්ෂ කරත්තයේ ස්ලයිඩින් මාර්ගෝපදේශ ලෙස භාවිතා කරන සුමට බාර් 2 සවි කර ඇත. X-අක්ෂ කරත්තය මත Z-අක්ෂ කරත්තයේ ධාවක ස්ටෙපර් මෝටරය, ඊයම් ඉස්කුරුප්පුව සහ Z-අක්ෂ කරත්තයේ ස්ලයිඩින් මාර්ගෝපදේශ ලෙස භාවිතා කරන සුමට බාර් 2 සවි කර ඇත.
Z-අක්ෂ කරත්තයේ ස්පින්ඩලය සවි කිරීම සඳහා L-හැඩැති සවි කිරීමේ වරහන් සහ U-හැඩැති රැඳවුම් මුදු ඇත.
ඊයම් ඉස්කුරුප්පු ඇණ සමඟ ගැලපෙන නට් එක X, Y සහ Z අක්ෂවල කරත්තය මත වෑල්ඩින් කර ඇත.
CNC යන්ත්ර පරිපථයක් සාදා ගන්නේ කෙසේද?
පරිපථය X අක්ෂය Y අක්ෂය Z අක්ෂයේ සමාන පියවර මෝටර ධාවක කොටස් 3 කින් සමන්විත වේ. දැන් එහි ක්රියාකාරී මූලධර්මය නිරූපණය කිරීම සඳහා X-අක්ෂය තීරුවක් ලෙස ගන්න.
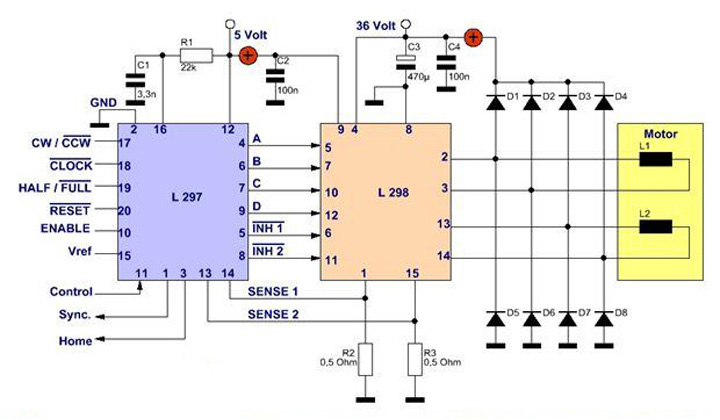
L297/L298 සහිත ස්ටෙපර් මෝටර් ධාවක පරිපථය
පරිපථය ප්රධාන වශයෙන් ස්ටෙපර් මෝටර කැපවූ ධාවක ඒකාබද්ධ පරිපථ 2 කින් L297 සහ L298 කින් සමන්විත වේ. L297 හි ප්රධාන කාර්යය වන්නේ ස්පන්දන ව්යාප්තියයි. එය L298 ධාවනය කිරීම සඳහා එහි ප්රතිදාන පර්යන්ත A, B, C සහ D හි ප්රතිදාන තාර්කික ස්පන්දන ජනනය කරයි. හොඳ ව්යවර්ථ සංඛ්යාත ලක්ෂණ ලබා ගැනීම සඳහා අදියර එතීෙම් ධාරාව පාලනය කිරීමට සහ නියත ධාරා චොපර් පාලනය සාක්ෂාත් කර ගැනීමට L297 හි PWM චොපර් 2 ක් ද ඇත.
HDR1 (pin 2) වෙතින් X-අක්ෂ ස්පන්දනය U18 (L1) හි CLOCK (pin 297) වෙත ඇතුළු වන අතර එහි ප්රතිදාන පර්යන්ත A, B, C, D, C (pins 1, 4, 6, 7) උත්පාදනය කිරීම සඳහා U9 විසින් සකසනු ලැබේ. ප්රතිදාන තාර්කික ස්පන්දනය U2 (L298) වෙත ඇතුළු වී එහි ප්රතිදාන පර්යන්තවල (pins 2, 3, 13, සහ 14) ද්විත්ව H පාලම ධාවනය කරයි. ස්ටෙපර් මෝටරය භ්රමණය වීමට ධාවනය කිරීම සඳහා පියවර ස්පන්දන ප්රතිදානය කරයි.
L298 යනු ද්විත්ව H-පාලම් අධි වෝල්ටීයතාවයක් සහ අධි ධාරා බලැති ඒකාබද්ධ පරිපථ ධාවකයකි.
L297 සහ L298 සම්පූර්ණ ධාවක පද්ධතියක් සෑදීමට භාවිතා කරන අතර, එමඟින් 2V උපරිම වෝල්ටීයතාවයක් සහ අදියරකට 46A ධාරාවක් සහිත 2-අදියර ස්ටෙපර් මෝටර ධාවනය කළ හැකිය.
U1 හි SYNC (pin 1) යනු බහු L1 සමමුහුර්තකරණය සාක්ෂාත් කර ගැනීම සඳහා U3 සහ U5 හි pin 297 ට සම්බන්ධ කර ඇති සමමුහුර්ත කිරීමේ පින් එකයි.
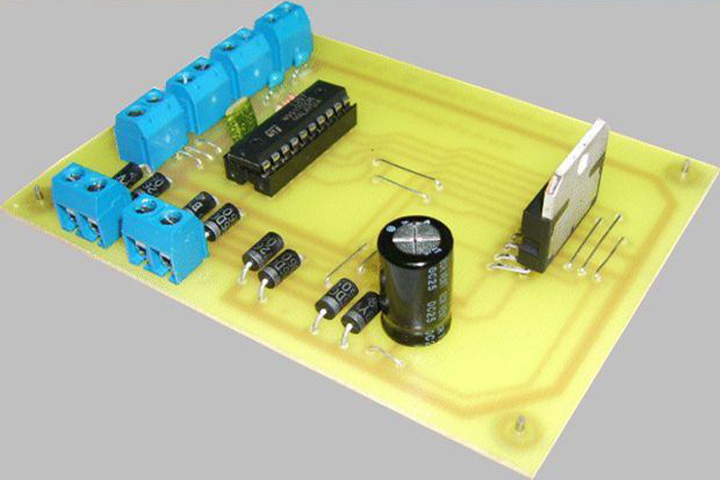
ස්ටෙපර් මෝටර් රියදුරු පාලන මණ්ඩලය
U10 හි ENABLE (pin 1) මඟින් ප්රතිදාන තර්කනය පාලනය කිරීමට පාලක පින් එක සක්රීය කරයි. එය අඩු වූ විට, INH1, INH2, A, B, C, D යන සියල්ලම L298 ධාවකය ක්රියා නොකිරීමට පහළ මට්ටමට බල කෙරේ. CONTROL (pin 11) චොපර් සංඥාවේ පාලනය තෝරා ගැනීමට භාවිතා කරයි. එය අඩු මට්ටමක පවතින විට, චොපර් සංඥාව INH1, INH2 මත ක්රියා කරන අතර, එය ඉහළ මට්ටමක පවතින විට, චොපර් සංඥාව A, B, C, D සංඥා මත ක්රියා කරයි. පළමුවැන්න තනි-අදියර වැඩ කිරීමේ මාදිලිය සඳහා සුදුසු වන අතර ද්විධ්රැව වැඩ කිරීමේ මාදිලියේ පියවර මෝටරය සඳහා ක්රම 2 භාවිතා කළ හැකිය.
S15U1 හි VREF (pin 1) යනු යොමු වෝල්ටීයතා ගැලපුම් පින් එක වන අතර, මෙම පින් එකේ වෝල්ටීයතාවය ස්ටෙපර් මෝටරයේ අදියර වංගු කිරීමේ උච්ච ධාරාව සැකසීමට සකස් කර ඇත.
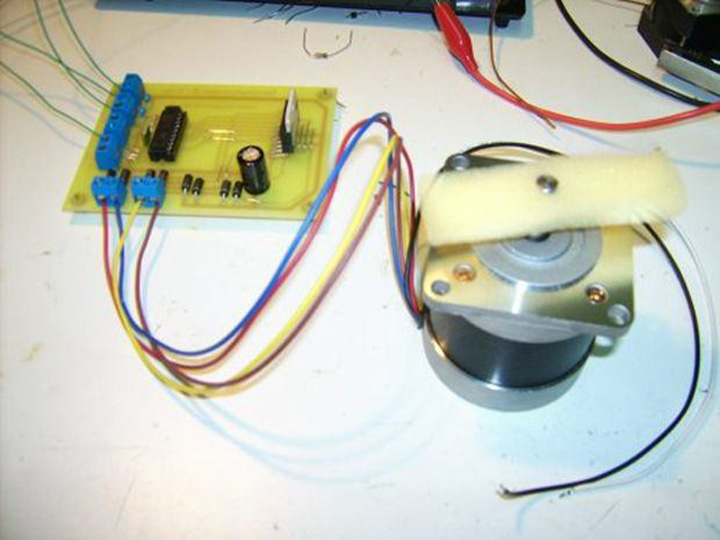
ස්ටෙපර් මෝටර් රියදුරු කට්ටල
U17 හි cw/ccw (pin 1) යනු X-අක්ෂයේ ස්ටෙපර් මෝටරයේ භ්රමණ දිශාව නියම කිරීම සඳහා වන පින් එක වන අතර, HDR1 (pin 6) වෙතින් X-අක්ෂය සඳහා දිශාව නියම කරන සංඥාව මෙම පින් එකට සම්බන්ධ කර ඇත.
HALF/FULL (pin 19) යනු උද්දීපන මාදිලියේ පාලන පින් එකයි. එය ඉහළ වූ විට, එය අර්ධ-පියවර රිය පැදවීමේ මාදිලියක් වන අතර, එය අඩු වූ විට, එය සම්පූර්ණ-පියවර රිය පැදවීමේ මාදිලියකි. RESET (pin 20) යනු අසමමුහුර්ත යළි පිහිටුවීමේ සංඥාවක් වන අතර, එහි කාර්යය වන්නේ ස්පන්දන බෙදාහරින්නා යළි පිහිටුවීමයි.
D3-D26 යනු L298 ධාවකයේ H-පාලමේ නිදහස් රෝද ඩයෝඩ වේ.
Mach3 CNC පාලකය සකසන්නේ කෙසේද?
Mach3 යනු CNC යන්ත්ර සඳහා බහුලව භාවිතා වන CNC පාලකයයි. එහි ස්ථාපනය සරලයි. පළමුව, පරිගණක මවු පුවරුවට Mach3 චලන කාඩ්පත ඇතුළු කරන්න. Windows මෙහෙයුම් පද්ධතිය තුළ, Mach3 ධාවකය පෙරනිමියෙන් ස්ථාපනය කෙරේ.
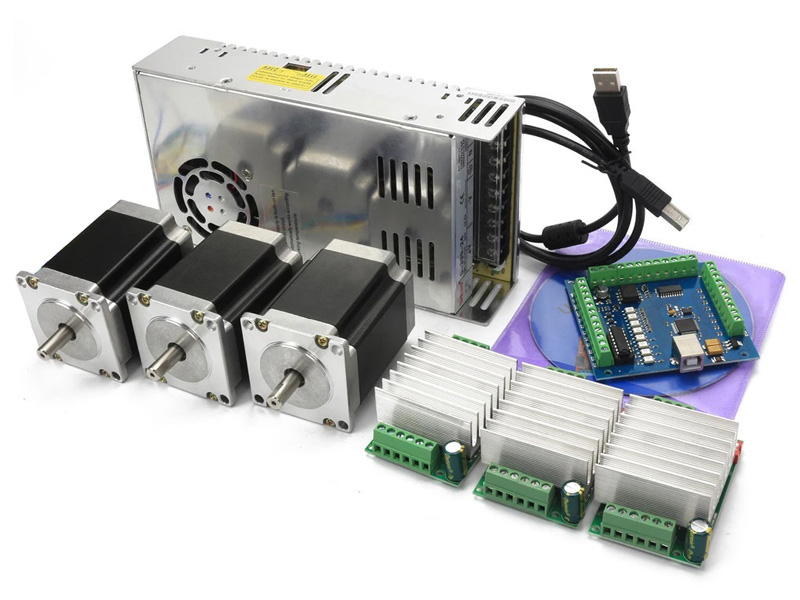
USB Mach3 3 Axis CNC පාලක කට්ටලය
ඔබට DSP, NcStudio, Mach4, Syntec, OSAI, Siemens, LNC, FANUC, සහ අනෙකුත් CNC පාලකයන් ද තෝරා ගත හැකිය.
CAD/CAM මෘදුකාංග ස්ථාපනය කර භාවිතා කරන්නේ කෙසේද?
CNC යන්ත්ර සඳහා බහුලව භාවිතා වන CAD/CAM මෘදුකාංග අතර Type3, ArtCAM, Cabinet Vision, CorelDraw, UG, MeshCAM, Solidworks, AlphaCAM, MasterCAM, UcanCAM, CASmate, PowerMILL, Aspire, Alibre, AutoCAD, Fusion360, Autodesk Inventor, Rhinoceros ඇතුළත් වේ. 3D, නිර්මාණය කළ හැකි 2D/3D යන්ත්රෝපකරණ මෙවලම් මාර්ග ජනනය කිරීම සඳහා චිත්ර.
CAD/CAM මෘදුකාංගය
CNC යන්ත්ර කට්ටල එකලස් කරන්නේ කෙසේද?
පහළ මේසය, X-අක්ෂ කරත්තය, Y-අක්ෂ වැඩ මේසය සහ Z-අක්ෂ කරත්තය 1.5- නැමීමේ යන්ත්රයක් මගින් සාදා ඇත.2mm සීතල-රෝල් කරන ලද වානේ තහඩු, එමඟින් වඩාත් පරමාදර්ශී යන්ත්රෝපකරණ නිරවද්යතාවය සහතික කළ හැකිය. නැමීම් නොමැති නම්, එය විශාල වයිස් එකක අත් මිටියකින් අතින් නැමිය හැකිය. අත් මිටිය සැකසීමේදී, වැඩ කොටසෙහි මිටි සලකුණු ඉතිරි නොකිරීමට වැඩ කොටසට පෑඩ් යකඩයක් එකතු කළ යුතුය. නැමීමෙන් පසු, තවදුරටත් හැඩගැස්වීම අවශ්ය වේ. ගුවන් යානා කිසිවක් විකෘති වී නොමැති අතර එකිනෙකට අංශක 90 ක කෝණයක් සාදයි. නිවැරදි සිදුරු කිරීමේ ස්ථානය සහතික කිරීම සඳහා, 1 වන ලියවිලි රේඛාවට සමාන්තරව සහ ලම්බකව ඇති ලියවිලි ඉඳිකටුවේ ඉඳිකටු ලක්ෂ්යය තුනී විය යුතුය, ලියවිලි රේඛාව නිවැරදි විය යුතු අතර, සාම්පල පන්ච් ස්ථානගත කිරීමේ සොකට් ප්රවේශම් සහ නිවැරදි විය යුතුය.
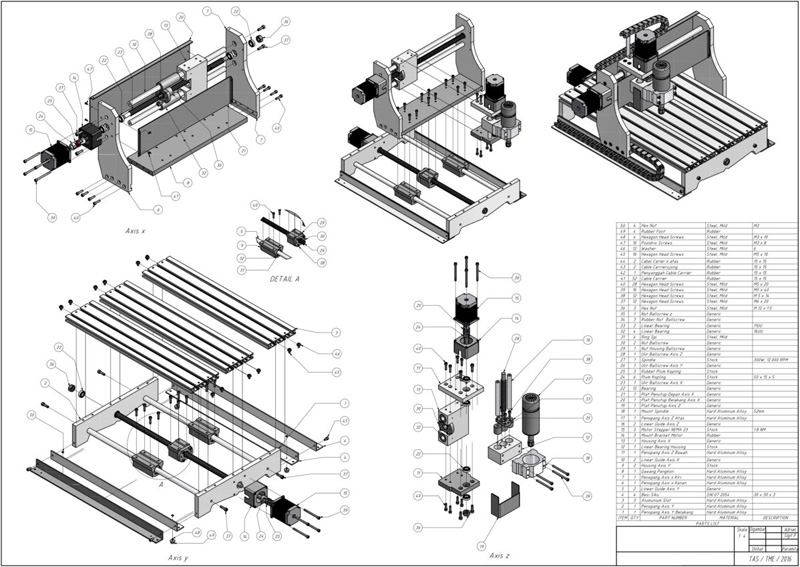
CNC යන්ත්ර කට්ටල
උදාහරණයක් ලෙස, 6 mm විෂ්කම්භයක් සහිත සිදුරක් 2 වතාවක් සිදුරු කරන්න. පළමුව, සිදුර විදීමට 4 mm විෂ්කම්භය සරඹයක් භාවිතා කරන්න. හරස් ස්ථානගත කිරීමේ රේඛාවට අනුව 4 mm විෂ්කම්භය සිදුර නිවැරදි දැයි තීරණය කරන්න. එය නිවැරදි නොවේ නම්, එය නිවැරදි කිරීමට උද්යාන වර්ගීකරණය කරන ලද ගොනුවක් භාවිතා කරන්න. , අවසානයේ සිදුර නැවත සකස් කරන්න. 6mm සරඹ බිට්, එවිට සිදුරු ස්ථානගත කිරීමේ දෝෂය සාපේක්ෂව කුඩා වේ.
1 ක බිත්ති ඝණකමකින් යුත් ප්රති-ස්ථිතික තට්ටුවේ යකඩ කීල් එකෙන් අත් කියතකින් ගැන්ට්රිය කපා ගත හැකිය.2mm චිත්රයට අනුව, එය නැමිය හැකි, සැකසූ සහ වයිස් එකක් මත හැඩගස්වා ගත හැකිය. X, Y, Z 3-අක්ෂ මාර්ගෝපදේශක රේල් පීල්ල ලෙස භාවිතා කරන ආලෝක තීරුවට සුමට විෂ්කම්භය 8- සහිත සුමට මතුපිටක් අවශ්ය වේ.10mm. භාවිතා කළ තිත් අනුකෘති මුද්රණ යන්ත්රයේ ස්ලයිඩ් රේල් එක සහ පැරණි ලේසර් මුද්රණ යන්ත්ර කාට්රිජ් එකේ තීන්ත ආලේප කරන රබර් රෝලරය විසුරුවා හැරීමෙන් එය විසඳා ගත හැකිය. සෑම දිශාවකටම සුමට තීරු 2 සමාන දිගකින් යුක්ත විය යුතු අතර අන්ත මුහුණු පැතලි විය යුතුය. M5 වයරය තට්ටු කිරීම සඳහා අන්ත මුහුණුවල මැද සිදුරු හාරන්න, ඒවා සවි කරන්න 5mm බෝල්ට්. වැඩ කිරීම තිරස් සහ සිරස් විය යුතුය, විශේෂයෙන් එක් එක් දිශාවට ඇති ආලෝක තීරු 2 නියත වශයෙන්ම විය යුතුය. සමාන්තරකරණය ඉතා වැදගත් වේ, එය නිෂ්පාදනයේ සාර්ථකත්වය හෝ අසාර්ථකත්වය තීරණය කරයි.
අක්ෂ 3 හි ඊයම් ඉස්කුරුප්පුව විෂ්කම්භයක් සහිත ඊයම් ඉස්කුරුප්පුවකි 6mm සහ තාරතාවක් 1mm. සිවිලිම අලංකාර කිරීම සඳහා දෘඩාංග ගබඩාවේ විකුණන දිගු ඊයම් ඉස්කුරුප්පුවෙන් අවශ්ය දිග කපා ගැනීමට මෙම ඊයම් ඉස්කුරුප්පුව භාවිතා කළ හැකිය. ප්රතිරෝධය සහ නිෂ්කාශනය කුඩා විය යුතු අතර, පසුබෑම අවම කිරීම සහ කැටයම් යන්ත්රයේ නිරවද්යතාවය වැඩි දියුණු කිරීම සඳහා කරත්තයේ අනුරූප සිදුරෙහි නට් වෑල්ඩින් කර ඇත.
ස්ලයිඩින් අත් යනු දෘඩාංග ගබඩාවකින් මිලදී ගත් පිත්තල හෝස් සම්බන්ධකයකි. ස්ලයිඩින් තීරුවේ විෂ්කම්භයට වඩා තරමක් කුඩා අභ්යන්තර විෂ්කම්භය තෝරා ගැනීම අවශ්ය වන අතර, පසුව ස්ලයිඩින් තීරුවට හරියටම ගැලපෙන පරිදි අභ්යන්තර විෂ්කම්භය ඇඹරීමට අතින් රීමර් එකක් භාවිතා කළ යුතුය. අවශ්ය නම්, ලෝහමය වැලි කඩදාසියකින් දෘශ්ය අක්ෂය ඔප දමන්න, ස්ලයිඩින් අත් මි.මී. 6 ක් දිග කොටස් වලට කපා, මුළු කොටස් 12 ක්, ඉන්පසු ඉහළ බලැති පෑස්සුම් යකඩයක් භාවිතා කර එය කරත්තයේ අනුරූප සිදුරට පෑස්සුම් කරන්න. වෑල්ඩින් කිරීමේදී ස්ලයිඩින් අත් තබන්න එපා. පෑස්සුම් ඇතුළත විනිවිද ගියහොත්, පෑස්සුම් ගුණාත්මකභාවය සහතික කිරීම සඳහා ප්රවාහයක් ලෙස සින්ක් ක්ලෝරයිඩ් භාවිතා කරන්න. එකලස් කිරීමේදී, ස්ලයිඩින් මේසයේ ප්රතිරෝධය කුඩා හා අනුකූල වන බවට වග බලා ගන්න. ප්රතිරෝධය විශාල නම්, අවශ්යතා සපුරාලීම සඳහා ස්ලයිඩින් අත් පෑස්සුම් යකඩයකින් නැවත රත් කළ හැකිය.
ස්ටෙපර් මෝටරයේ පතුවළ සහ ඉස්කුරුප්පු දණ්ඩ තඹ නළයක් හරහා සම්බන්ධ කර ඇත. 6mm විෂ්කම්භයක් සහිත දණ්ඩ ඇන්ටනාව. ඉස්කුරුප්පු දණ්ඩ සහ තඹ නළය තදින් වෑල්ඩින් කර ඇති අතර ඒක කේන්ද්රීය බව සහතික කෙරේ. තඹ නළයේ අනෙක් කෙළවර ස්ටෙපර් මෝටර පතුවළට ඇතුළු කර තිරස් අතට විදින ලදී. එය සවි කිරීම සඳහා කුඩා සිදුරකට පින් එකක් ඇතුළු කරන අතර, ඉස්කුරුප්පු දණ්ඩේ අනෙක් කෙළවර කරත්තය මත නට් එකක් සමඟ වෑල්ඩින් කර ඇත.
මෙම CNC යන්ත්රය එහිම ද්රව්යවල ප්රමාණය හා ප්රමාණය අනුව නම්යශීලීව පාලනය කළ හැකි නමුත්, දුර්වල දෘඩතාව වළක්වා ගැනීම සඳහා මුළු යන්ත්රයම විශාල නොවිය යුතුය.
CNC යන්ත්රයක් ක්රියාත්මක කරන්නේ කෙසේද?
CNC යන්ත්රෝපකරණ කිරීමට පෙර, යන්ත්රෝපකරණ වැඩසටහන් ලැයිස්තුවක් කල්තියා සකස් කළ යුතුය:
1. කොටසෙහි සැකසුම් ක්රියා පටිපාටිය සහ සැකසීම සඳහා භාවිතා කරන මෙවලම් සහ කැපුම් වේගය තීරණය කරන්න.
2. කොටසෙහි සමෝච්ඡ සම්බන්ධතා ලක්ෂ්යය තීරණය කරන්න.
3. පිහිය ආරම්භ කිරීමේ සහ වැසීමේ පිහිටීම සහ ඛණ්ඩාංක මූලාරම්භයේ පිහිටීම සකසන්න.
නියමිත ප්රකාශන ආකෘතියට අනුව සංඛ්යාත්මක පාලන උපදෙස් කට්ටලය ලියන්න, සැකසීම සඳහා උපදෙස් කට්ටලය සංඛ්යාත්මක පාලන උපාංගයට ඇතුළත් කරන්න (විකේතනය, ක්රියාකාරිත්වය, ආදිය), රියදුරු පරිපථය හරහා සංඥාව විස්තාරණය කරන්න, කෝණික විස්ථාපනය සහ කෝණික ප්රවේගය ප්රතිදානය කිරීමට සර්වෝ මෝටරය ධාවනය කරන්න, ඉන්පසු ක්රියාත්මක කිරීමේ සංරචකය හරහා සංරචක පරිවර්තනය කරන්න. පෝෂණය සාක්ෂාත් කර ගැනීම සඳහා වැඩ වගුවේ රේඛීය විස්ථාපනය සාක්ෂාත් කරගනු ලැබේ.
පහත පියවර 9 න් CNC යන්ත්රයක් ක්රියාත්මක කිරීම ආරම්භ කරමු.
පියවර 1. CNC ක්රමලේඛනය.
යන්ත්රෝපකරණ කිරීමට පෙර, CNC ක්රමලේඛනය පළමුව විශ්ලේෂණය කර සම්පාදනය කළ යුතුය. වැඩසටහන දිගු හෝ සංකීර්ණ නම්. CNC යන්ත්රයේ ක්රමලේඛනය නොකරන්න, නමුත් ක්රමලේඛන යන්ත්රය හෝ පරිගණක ක්රමලේඛනය භාවිතා කරන්න, ඉන්පසු නම්ය තැටියක් හෝ සන්නිවේදන අතුරුමුහුණතක් හරහා CNC යන්ත්රයේ CNC පද්ධතියට උපස්ථ කරන්න. මෙය යන්ත්ර කාලය අල්ලා ගැනීම වළක්වා යන්ත්රෝපකරණවල සහායක කාලය වැඩි කළ හැකිය.
පියවර 2. යන්ත්රය ක්රියාත්මක කරන්න.
සාමාන්යයෙන්, ප්රධාන බලය මුලින්ම ක්රියාත්මක කරනු ලැබේ, එවිට CNC යන්ත්රයට බල-ක්රියාත්මක කොන්දේසි ඇත. යතුරු බොත්තමක් සමඟ CNC පද්ධතියක් ආරම්භ කරන්න, යන්ත්ර මෙවලම ඒ සමඟම ක්රියාත්මක වන අතර, CNC පාලන පද්ධතියේ CRT තොරතුරු පෙන්වයි. ක්ලැම් සහ අනෙකුත් සහායක උපකරණවල සම්බන්ධතා තත්ත්වය.
පියවර 3. ඝන යොමු ලක්ෂ්යය සකසන්න.
යන්ත්රෝපකරණ කිරීමට පෙර, යන්ත්රයේ එක් එක් ඛණ්ඩාංකයේ චලන දත්ත ස්ථාපිත කරන්න. මෙම පියවර වැඩි කිරීමේ පාලන පද්ධතියේ යන්ත්රය සඳහා පළමුව සිදු කළ යුතුය.
පියවර 4. CNC ක්රමලේඛනය ආරම්භ කරන්න.
වැඩසටහන් මාධ්යයට (ටේප්, තැටිය) අනුව, එය ටේප් යන්ත්රය, ක්රමලේඛන යන්ත්රය හෝ අනුක්රමික සන්නිවේදනය මගින් ආදානය කළ හැකිය. එය සරල වැඩසටහනක් නම්, එය යතුරුපුවරුව මඟින් CNC පාලක පැනලයට සෘජුවම ආදානය කළ හැකිය, නැතහොත් දුරස්ථ කොටස් සැකසීම සඳහා MDI මාදිලියේ කොටස අනුව ආදානය කළ හැකිය. යන්ත්රෝපකරණය කිරීමට පෙර, කැබැල්ලේ ආරම්භය, මෙවලම් පරාමිතීන්, ඕෆ්සෙට් සහ විවිධ වන්දි අගයන් ද වැඩසටහනේ ආදානය කළ යුතුය.
පියවර 5. වැඩසටහන් සංස්කරණය.
ඇතුළත් කළ වැඩසටහන වෙනස් කිරීමට අවශ්ය නම්, ක්රියාකාරී මාදිලි තේරීමේ ස්විචය සංස්කරණ ස්ථානයේ තැබිය යුතුය. එකතු කිරීමට, මකා දැමීමට සහ වෙනස් කිරීමට සංස්කරණ යතුර භාවිතා කරන්න.
පියවර 6. වැඩසටහන් පරීක්ෂාව සහ නිදොස්කරණය.
මුලින්ම යන්ත්ර මෙවලම අගුළු දමා පද්ධතිය පමණක් ක්රියාත්මක කරන්න. මෙම පියවර වන්නේ වැඩසටහන පරීක්ෂා කිරීමයි. කිසියම් දෝෂයක් තිබේ නම්, එය නැවත සංස්කරණය කළ යුතුය.
පියවර 7. වැඩ කොටස සවි කිරීම සහ පෙළගැස්වීම.
සැකසීමට නියමිත වැඩ කොටස සවි කර පෙළගස්වා, මිණුම් ලකුණක් ස්ථාපිත කරන්න. මෙම ක්රමය මඟින් යන්ත්ර මෙවලමෙහි අතින් වර්ධක චලනය, අඛණ්ඩ චලනය හෝ අතින් රෝද චලනය භාවිතා කරයි. වැඩසටහනේ ආරම්භයට ආරම්භක ලක්ෂ්යය සකසා, මෙවලමෙහි යොමුව සකසන්න.
පියවර 8. CNC යන්ත්රෝපකරණ ආරම්භ කරන්න.
අඛණ්ඩ යන්ත්රෝපකරණ සාමාන්යයෙන් මතකයේ වැඩසටහන් එකතු කිරීම් භාවිතා කරයි. CNC යන්ත්රෝපකරණවල පෝෂණ අනුපාතය පෝෂණ අනුපාත ස්විචය මගින් සකස් කළ හැක. යන්ත්රෝපකරණ අතරතුර, සැකසුම් තත්ත්වය නිරීක්ෂණය කිරීමට හෝ අතින් මැනීම සිදු කිරීමට ආහාර චලනය විරාම කිරීමට ආහාර රඳවා ගැනීමේ බොත්තම එබිය හැකිය. යන්ත්රෝපකරණ නැවත ආරම්භ කිරීමට චක්ර ආරම්භක බොත්තම නැවත ඔබන්න. බඳුන නිවැරදි බව සහතික කිරීම සඳහා, එකතු කිරීමට පෙර එය නැවත පරීක්ෂා කළ යුතුය. ඇඹරීමේදී, පැතලි වක්ර කැබලි සඳහා, කඩදාසි මත කොටසෙහි දළ සටහන ඇඳීමට මෙවලමක් වෙනුවට පැන්සලක් භාවිතා කළ හැකිය, එය වඩාත් බුද්ධිමත් ය. පද්ධතියට මෙවලම් මාර්ගයක් තිබේ නම්, වැඩසටහනේ නිවැරදි බව පරීක්ෂා කිරීමට අනුකරණ ශ්රිතය භාවිතා කළ හැකිය.
පියවර 9. යන්ත්රය ක්රියා විරහිත කරන්න.
එකතු කිරීමෙන් පසු, බලය නිවා දැමීමට පෙර, CNC යන්ත්රයේ තත්ත්වය සහ යන්ත්රයේ එක් එක් කොටසෙහි පිහිටීම පරීක්ෂා කිරීමට අවධානය යොමු කරන්න.පළමුව යන්ත්ර බලය අක්රිය කරන්න, පසුව පද්ධති බලය අක්රිය කරන්න, අවසානයේ ප්රධාන බලය අක්රිය කරන්න.
නිතර අසනු ලබන ප්රශ්න
ඔබට තනිවම CNC යන්ත්ර කීයක් සෑදිය හැකිද?
ඔබ විසින්ම සෑදිය හැකි වඩාත් සුලභ CNC යන්ත්ර වර්ග අතරට CNC රවුටර්, CNC පට්ටල, CNC මෝල්, CNC ඇඹරුම් යන්ත, CNC සරඹ, CNC ලේසර් සහ CNC ප්ලාස්මා කටර් ඇතුළත් වේ.
CNC යන්ත්ර කට්ටල සෑදීමට කොපමණ මුදලක් වැය වේද?
DIY CNC යන්ත්ර කට්ටලවල මිලට පරිගණකය, පාලක පුවරුව, යන්ත්ර කොටස් සහ උපාංග ඇතුළත් වේ. බොහෝ පිරිවැය දෘඩාංගවල සංකේන්ද්රණය වී ඇති අතර, එය ඔබේ CNC යන්ත්රෝපකරණ සැලැස්ම සඳහා ඔබට අවශ්ය නිරවද්යතාවය මත රඳා පවතින අතර සාමාන්ය පිරිවැය අඩුය $1, 000.
CNC යන්ත්රයකට කළ හැක්කේ කුමක්ද?
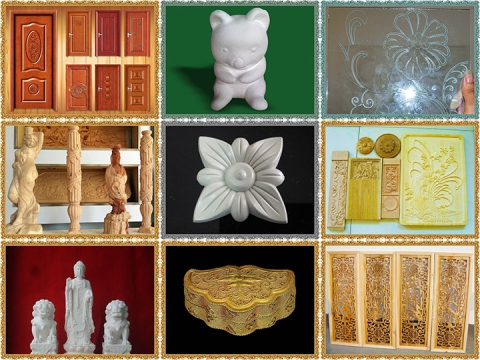
CNC යන්ත්රවලට ලෝහ, ලී, ප්ලාස්ටික්, පෙන, රෙදි සහ ගල් සඳහා ඇඹරීම, හැරීම, කැපීම, කැටයම් කිරීම, කැටයම් කිරීම, සලකුණු කිරීම, ඇඹරීම, නැමීම, කැණීම, පිරිසිදු කිරීම, වෑල්ඩින් කිරීම කළ හැකිය.
ස්පින්ඩල් මෝටරයක් තෝරා ගන්නේ කෙසේද?
CNC යන්ත්ර සඳහා ස්පින්ඩල් මෝටරය මූලික කොටසයි. ඔබේ ව්යාපාර සැලසුම් සඳහා නිවැරදි ස්පින්ඩල් මෝටරය මිලදී ගැනීම අවශ්ය වේ, ඒ සියල්ල රඳා පවතින්නේ ඔබ යන්ත්රෝපකරණ කරන ද්රව්ය සහ ඔබේ ව්යාපෘති සඳහා අවශ්ය නිරවද්යතාවය මත ය.
සම්ප්රේෂණ පද්ධතියක් තෝරා ගන්නේ කෙසේද?
එකක් නම් සම්ප්රේෂණ පද්ධතිය තෝරා ගැනීම සඳහා ඉස්කුරුප්පුවක් හෝ බෝල ඉස්කුරුප්පුවක් තෝරා ගත යුතුද යන්නයි. මෙහිදී මම ඇත්තටම යෝජනා කරන්නේ බෝල ඉස්කුරුප්පුවක් තෝරා ගැනීම වඩා හොඳ බවයි. මම ඊයම් ඉස්කුරුප්පුවක් භාවිතා කළත්, බෝල ඉස්කුරුප්පුවක් තෝරා ගැනීමට මම තවමත් නිර්දේශ කරමි. බෝල ඉස්කුරුප්පුවේ ඉහළ නිරවද්යතාවයක් සහ කුඩා භ්රමණ දෝෂයක් ඇත. සම්ප්රේෂණ ක්රියාවලියේදී ශබ්දය ඉතා කුඩා වේ. ඉස්කුරුප්පුවේ සම්ප්රේෂණ ක්රියාවලිය ලෝහ සහ ලෝහ අතර ඝර්ෂණයයි. ශබ්දය එතරම් ඝෝෂාකාරී නොවූවත්, ඝර්ෂණ කාලය දිගු වූ පසු භ්රමණ දෝෂය විශාල හා විශාල වනු ඇත.
ස්ටෙපර් මෝටරයක් තෝරා ගන්නේ කෙසේද?
CNC යන්ත්රය ක්රියාත්මක වන තාක් කල්, ස්ටෙපර් මෝටරය ක්රියා කරයි. මෝටරය ප්රවේශමෙන් තෝරා නොගතහොත්, පළමුව මෝටරය රත් කිරීම ඉතා පහසුය. යන්ත්රය ක්රියා කිරීමට පටන් ගන්නා විට මෝටරය රත් වේ, එය අපට අවශ්ය දේ නොවිය යුතුය. මෝටරයේ ව්යවර්ථය ද සලකා බැලිය යුතු ගැටළුවක් වන අතර, ව්යවර්ථය ප්රමාණවත් නොවේ නම් පියවර අහිමි වීම පහසුය. එබැවින් ස්ටෙපර් මෝටරයක් තෝරාගැනීමේදී කෑදර නොවන්න.
අවවාද
ඔබ ගොඩනඟන්නේද යන්න දැරිය හැකි මිලකට CNC රවුටරය, හෝ හොඳම අයවැය CNC පට්ටල යන්ත්රය සෑදීම, ලාභම CNC ඇඹරුම් යන්ත්රය වන DIY සමඟ වැඩ කළත්, පළමු අවවාදය වන්නේ CNC යන්ත්රයේ බල සැපයුමයි. යන්ත්රයේ පියවර මෝටර 1 ක් සහ ස්පින්ඩල් මෝටරයක් ඇත. එබැවින්, CNC යන්ත්රයේ ධාරාව භාවිතා කිරීමේ ක්රියාවලියේදී ඉතා විශාල වේ. DC බල සැපයුමක් මිලදී ගැනීමේදී, විශාල ශ්රේණිගත ධාරාවක් සහිත DC බල සැපයුමක් මිලදී ගත යුතුය. ස්පින්ඩල් මෝටරයේ වේගය තීරණය කරන සාධකය වන්නේ DC බල සැපයුමේ වෝල්ටීයතාවයයි. වෝල්ටීයතාවය වැඩි වන තරමට, ස්පින්ඩලයේ උපරිම වේගය භ්රමණය විය හැකි බැවින් වෝල්ටීයතාවය ඉතා කුඩා විය නොහැක.
සාරාංශයක් ලෙස, ස්වයං-සාදන ලද CNC යන්ත්රයේ ශ්රේණිගත වෝල්ටීයතාවය 30V පමණ වන අතර ශ්රේණිගත ධාරාව අවම වශයෙන් විය යුතු යැයි මම යෝජනා කරමි. 10A යන්ත්රයේ සාමාන්ය ක්රියාකාරිත්වය සහතික කිරීම සඳහා. 30V වෝල්ටීයතාවය ප්රධාන වශයෙන් ස්පින්ඩල් මෝටරයේ භාවිතා වන අතර, ස්ටෙපර් මෝටරයට එතරම් ඉහළ වෝල්ටීයතාවයක් අවශ්ය නොවේ. ස්ටෙපර් මෝටරය ඉස්කුරුප්පුවකින් ධාවනය වන නිසා, කුඩා වෝල්ටීයතාවයකින් වුවද ව්යවර්ථය තවමත් විශාල විය හැකිය. එබැවින් ස්ටෙපර් මෝටරයට සපයන වෝල්ටීයතාව සඳහා 12V පමණක් ප්රමාණවත් බව මම යෝජනා කරමි. ස්ටෙපර් මෝටරය 12V භාවිතා කරයි, නමුත් DC බල සැපයුම මඟින් සපයන වෝල්ටීයතාවය 30V වේ. මෙහිදී, ට්රාන්ස්ෆෝමරයක් භාවිතා කළ යුතුය. මෙම ට්රාන්ස්ෆෝමරයේ බලය ඉහළ විය යුතුය. ස්ටෙපර් මෝටර 3 හි ධාරාව මෙම ට්රාන්ස්ෆෝමරය හරහා ගමන් කළ යුතුය. ට්රාන්ස්ෆෝමරයේ තාපය විසුරුවා හැරීම දිගටම කරගෙන යා නොහැකි අතර, එහි ප්රතිඵලයක් ලෙස බරපතල තාප උත්පාදනයක් සිදු වේ.