CNC ප්ලාස්මා කටර් යනු කුමක්ද සහ එය ක්රියා කරන්නේ කෙසේද?
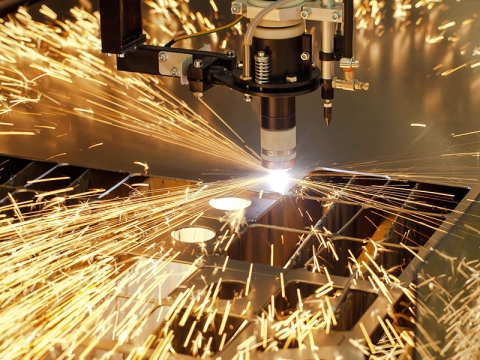
සංයෝජනය ප්ලාස්මා කටර් සහ CNC පාලකය CNC ප්ලාස්මා කැපුම් යන්ත්රය ලෙස හැඳින්වේ. CNC ප්ලාස්මා කටර් සරල සහ භාවිතයට පහසු CNC පද්ධතියක් ඒකාබද්ධ කර ඉහළ උෂ්ණත්වයේ දී තුණ්ඩයෙන් පිට කරන අධිවේගී වායු ප්රවාහය අයනීකරණය කර විද්යුත් සන්නායක සාදයි. ධාරාව හරහා ගමන් කරන විට, සන්නායකය ඉහළ උෂ්ණත්ව ප්ලාස්මා චාපයක් සාදයි, සහ චාපයේ තාපය වැඩ කොටසෙහි කැපුමේදී ලෝහය දේශීයව දියවීමට (සහ වාෂ්ප වීමට) හේතු වන අතර, උණු කළ ලෝහය අධිවේගී ප්ලාස්මා වායු ප්රවාහයේ බලයෙන් ඉවත් කර කැපීමේ සැකසුම් ක්රමයක් සාදයි. වළයාකාර වායු ප්රවාහ තාක්ෂණය මගින් සාදන ලද දිගටි සහ ස්ථාවර ප්ලාස්මා චාපය ඕනෑම සන්නායක ලෝහයක සුමට හා ආර්ථිකමය කැපීම සහතික කරයි.
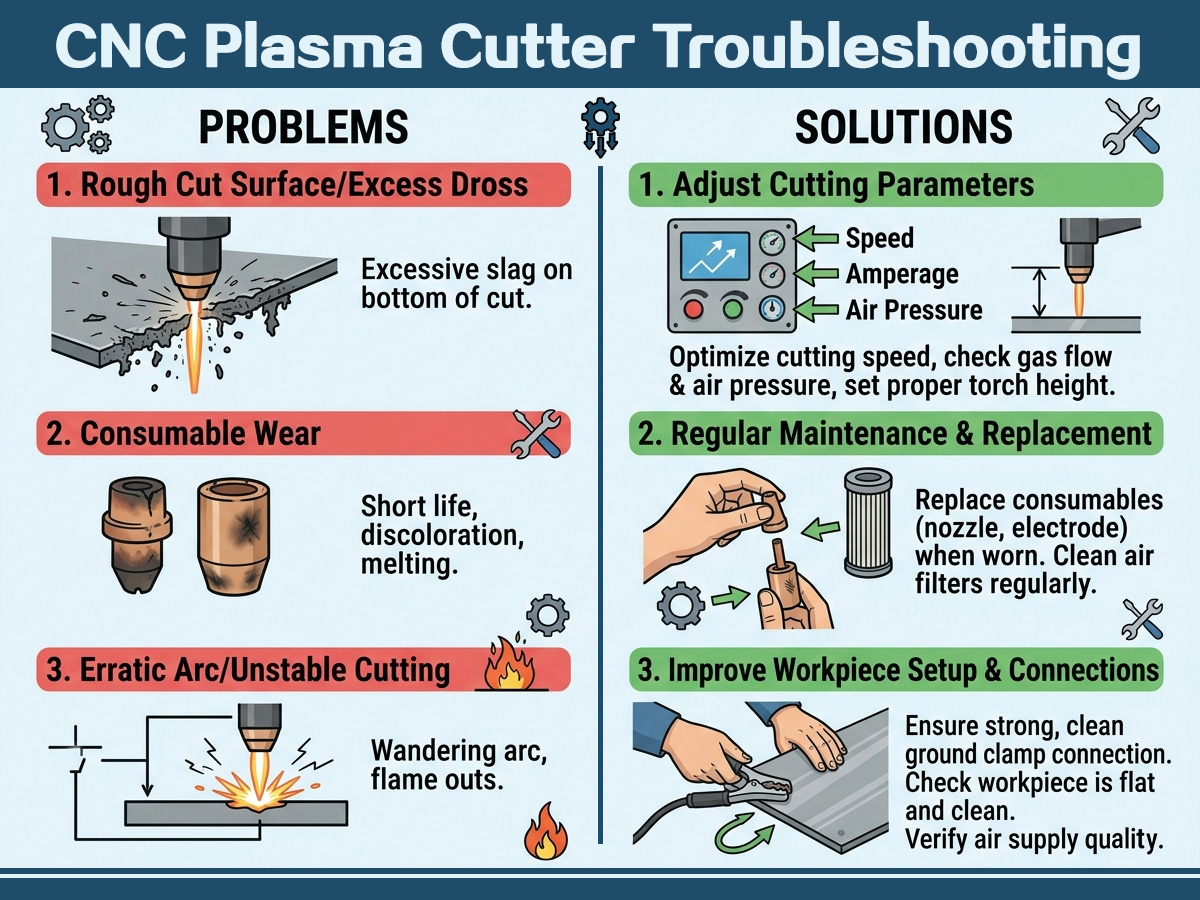
ගැටළු සහ විසඳුම්
CNC ප්ලාස්මා කටර් යන්ත්රය ක්රියාත්මක කිරීමේ ක්රියාවලියේදී, ඔබට විවිධ අසාර්ථකත්වයන්ට මුහුණ දීමට සිදුවේ. ගැටළු හමුවේ, ක්රියාකරු පළමුව සන්සුන්ව සිටිය යුතුය, ගැටළු වල රෝග ලක්ෂණ සමඟ ඒකාබද්ධව අසාර්ථකත්වයට හේතු විශ්ලේෂණය කර දෝශ නිරාකරණය සඳහා විසඳුම් සොයා ගත යුතුය.
වැඩ කරන වායු පීඩනය ඉතා අඩුය.
ප්ලාස්මා කටර් ක්රියාත්මක වන විට, වැඩ කරන වායු පීඩනය අත්පොත මගින් අවශ්ය වායු පීඩනයට වඩා බෙහෙවින් අඩු නම්, එයින් අදහස් වන්නේ ප්ලාස්මා චාපයේ පිටකිරීමේ වේගය දුර්වල වී ඇති අතර, ආදාන වායු ප්රවාහය අවශ්ය අගයට වඩා අඩු බවයි. මෙම අවස්ථාවේදී, අධි ශක්ති, අධිවේගී ප්ලාස්මා චාපයක් සෑදිය නොහැක. එහි ප්රතිඵලයක් ලෙස, කැපුම් ගුණාත්මකභාවය දුර්වල වන අතර, කැපුම විනිවිද නොයන අතර, කැපුම සමුච්චය වේ. ප්රමාණවත් වායු පීඩනයක් නොමැති වීමට හේතු වන්නේ: වායු සම්පීඩකයෙන් ප්රමාණවත් වායු ආදානයක් නොමැති වීමයි. කපනයෙහි වායු නියාමනය කරන කපාටයේ පීඩන නියාමනය ඉතා අඩුය, සොලෙනොයිඩ් කපාටයේ තෙල් දූෂණයක් ඇති අතර, වායු මාර්ගය සුමට නොවේ. එමනිසා, මෙම අංශවලින් එකින් එක පරීක්ෂා කිරීම සහ ගැටළු සොයා ගැනීම සහ කාලයත් සමඟ ඒවා වැඩිදියුණු කිරීම අවශ්ය වේ.
වැඩ කරන වායු පීඩනය ඉතා ඉහළයි.
ආදාන වායු පීඩනය ඉතා ඉහළ නම්, ප්ලාස්මා චාපය සෑදූ පසු, අධික වායු ප්රවාහය සාන්ද්රිත චාප තීරුව ඉවතට විසිරී, චාප තීරුවේ ශක්තිය විසුරුවා හරින අතර, ප්ලාස්මා චාපයේ කැපුම් ශක්තිය දුර්වල කරයි. ප්රධාන හේතු වනුයේ: ආදාන වාතයේ නුසුදුසු ගැලපීම, වායු පෙරහන පීඩනය අඩු කිරීමේ කපාටයේ අධික ගැලපීම හෝ වායු පෙරහන පීඩනය අඩු කිරීමේ කපාටයේ අසමත් වීම.
ඉලෙක්ට්රෝඩ තුණ්ඩ වැනි පැළඳ සිටින කොටස් නුසුදුසු ලෙස ස්ථාපනය කිරීම.
ඉලෙක්ට්රෝඩ තුණ්ඩය නූල් කර ඇති අතර එය නිසි තැනට ඉස්කුරුප්පු කළ යුතුය. ඉස්කුරුප්පු නූල් තද නොකිරීම සහ සුළි ධාරා වළල්ල නිසි ලෙස ස්ථාපනය නොකිරීම වැනි තුණ්ඩය වැරදි ලෙස ස්ථාපනය කිරීම, එය අස්ථායී කැපීමක් සහ පැළඳ සිටින කොටස් වලට ඉක්මනින් හානි කිරීමට හේතු වේ.
ආදාන AC වෝල්ටීයතාවය ඉතා අඩුය.
ක්රියාත්මක කිරීමට සහ භාවිතා කිරීමට පෙර, ප්ලාස්මා කැපුම් යන්ත්රයට සම්බන්ධ කර ඇති විදුලිබල ජාලයට ප්රමාණවත් රැගෙන යා හැකි ධාරිතාවක් තිබේද යන්න සහ විදුලි රැහැනේ පිරිවිතරයන් අවශ්යතා සපුරාලන්නේද යන්න පරීක්ෂා කරන්න. ප්ලාස්මා කැපුම් යන්ත්රයේ ස්ථාපන ස්ථානය විශාල විදුලි උපකරණ සහ නිතර විදුලි බාධා ඇති ස්ථාන වලින් බොහෝ දුරින් පිහිටා තිබිය යුතුය.
බිම් වයරය සහ වැඩ කොටස අතර දුර්වල සම්බන්ධතාව.
කැපීමට පෙර බිම දැමීම අත්යවශ්ය සූදානමකි. විශේෂ භූගත කිරීමේ මෙවලමක් භාවිතා නොකරන්නේ නම්, වැඩ කොටසෙහි මතුපිට පරිවරණයක් ඇති අතර, බරපතල වයසට යාමක් සහිත බිම් වයරය දිගු කාලීනව භාවිතා කිරීම බිම් වයරය සහ වැඩ කොටස අතර දුර්වල සම්බන්ධතා ඇති කරයි.
කැපුම් වේගය සහ පන්දම් ග්රහණයේ සිරස් බව.
විවිධ ද්රව්ය හා ඝනකම් අනුව කැපුම් වේගය වේගවත් හෝ මන්දගාමී විය යුතු අතර, වත්මන් ප්රමාණය අනුකූල විය යුතුය. ඕනෑවට වඩා වේගවත් හෝ මන්දගාමී වීම නිසා ඉහළ සහ පහළ දාරවල අසමාන කැපුම් මතුපිටක් සහ ස්ලැග් ඇති වේ. ඊට අමතරව, කැපුම් පන්දම සිරස් අතට තබා නොමැති අතර, ඉසින ලද ප්ලාස්මා චාපය ද ආනතව ඉසිනු ලැබේ, එමඟින් කැපුම් මතුපිට බෑවුමක් ඇති වේ.
දෝෂගවේෂණය
| ගැටලු | ගැටලුවට හේතුව | විසඳුම් |
| ධාරක "බල ස්විචය" ක්රියාත්මක කරන්න, බල ආලෝකය දැල්වෙන්නේ නැත. | 1. "බල දර්ශක" ආලෝකය කැඩී ඇත. | ප්රතිස්ථාපනය වේ |
| 2. 2A ෆියුස් නරකයි | ප්රතිස්ථාපනය වේ | |
| 3. ආදාන 3-අදියර 380V වෝල්ටීයතාවයක් නොමැත | ප්රතිසංස්කරණය කිරීම | |
| 4. ආදාන 380V 3-අදියර වෝල්ටීයතා අවධි අලාභය. "අදියර දර්ශකයක් නොමැතිකම" ආලෝකය | 3-කලා වෝල්ටීයතාවය මැනීමට බහුමාපකය භාවිතා කරන්න, එය අවශ්යතා සපුරාලිය යුතුද යන්න. | |
| 5. බලය සහ එසේ ය | ප්රතිස්ථාපනය වේ | |
| 6. දුර්වල පාලක පැනලය හෝ සත්කාරකය | ප්රතිසංස්කරණය කිරීම | |
| ආදාන 3-අදියර බලය සක්රිය කිරීමෙන් පසු, විදුලි පංකාව හැරෙන්නේ නැත, නමුත් "බල දර්ශක" ආලෝකය දැල්වී ඇත. | 1. ආදාන 3-අදියර බල අවධි පාඩුව | වගුව 1.4 සමඟ ගොඩනැගිලි ද්රව්ය ප්රවේශය |
| 2. විදුලි පංකාව විදේශීය සිරුරු වලින් සිරවී ඇත | විදේශීය ශරීරය ඉවත් කරන්න | |
| 3. විදුලි පංකා බල ප්ලග් එක ලිහිල්යි. | නැවත ඇතුල් කරන්න | |
| 4. විදුලි පංකා ඊයම් ක්රියා විරහිත කරන්න | ප්රතිසංස්කරණය කිරීම | |
| 5. විදුලි පංකාවට හානි සිදුවී ඇත. | ප්රතිස්ථාපනය හෝ අලුත්වැඩියා කිරීම | |
| 3-අදියර ආදාන බලය සක්රිය කරන්න, බල දර්ශක ආලෝකය, විදුලි පංකා භ්රමණය සාමාන්යයි, නමුත් "පරීක්ෂණ වායුව" ස්විචය විවෘත කරන්න, වායු ප්රවාහයකින් තොරව පන්දම් තුණ්ඩය | 1. ආදාන සම්පීඩිත වාතය නැත | ගෑස් සැපයුම සහ ගෑස් නල මාර්ගය නඩත්තු කිරීම |
| 2. ධාරක පිටුපස "වායු පෙරහන පීඩන නියාමකය" අසමතුලිතතාවය, පීඩන මානය ශුන්යය දක්වයි. "අඩු පීඩනය" රතු එළිය දක්වයි | පීඩනය නැවත සකසන්න. ක්රමය: "වායු පෙරහන පීඩන අඩු කරන්නා" අත් රෝදය දක්ෂිණාවර්තව කරකවන්න, එසේ නොමැතිනම් අඩු කරන්න. | |
| 3. "ගෑස් පරීක්ෂාව" නරක ආලෝකය | ප්රතිස්ථාපනය වේ | |
| 4. ධාරක විද්යුත් චුම්භක කපාටය නරකයි | අලුත්වැඩියා කිරීම හෝ ප්රතිස්ථාපනය කිරීම | |
| 5. ගෑස් නල මාර්ගයේ කාන්දුවීම් හෝ කෙටි පරිපථය | ප්රතිසංස්කරණය කිරීම | |
| "පරීක්ෂණ වායු" ස්විචය ක්රියාත්මක කරන්න, තුණ්ඩයට වායු ප්රවාහයක් ඇත, "කැපුම්" ආලෝකය වැසෙන විට, පන්දම් ස්විචය වැසී යයි, නමුත් වායු ජෙට් හෝ ධාරක වැඩසටහන් ක්රියාව සිදු නොවේ. | 1. පන්දම් ස්විචය කැඩී හෝ කැඩුණු ස්විච් රේඛාව | ප්රතිස්ථාපනය හෝ අලුත්වැඩියා කිරීම |
| 2. "කැපුම්" ස්විචය නරකයි | ප්රතිස්ථාපනය වේ | |
| 3. ධාරක පාලන පරිපථ පුවරුවට හානි වීම | ප්රතිසංස්කරණය කිරීම | |
| 4. ධාරක පාලන ට්රාන්ස්ෆෝමරය හෝ අදාළ රේඛා හෝ සංරචක හානි වී ඇත්නම් | ප්රතිසංස්කරණය කිරීම | |
| 5. උෂ්ණත්වයට වඩා පීඩනයක් නොමැතිකම සහ ආරක්ෂණ අක්රීය කාලය තුළ වෙනත් හේතූන් නිසා ධාරකය | වායු පීඩනය සාමාන්ය තත්ත්වයට පත් වන තුරු හෝ ධාරක උෂ්ණත්වය සාමාන්ය තත්ත්වයට පත් වූ පසු සාමාන්ය තත්ත්වයට පත් වන තුරු | |
| 6. ජල සිසිලන පද්ධතියකින් සමන්විත ජල සිසිලන කැපුම් පන්දම නිසි ලෙස ක්රියා නොකිරීම හෝ ටැංකියේ ජලය නොමැතිකම නිසා පීඩනයක් නොමැතිකම ඇති වන අතර එමඟින් ධාරකය ආරක්ෂිත තත්වයක පවතී. | දෙපාර්තමේන්තුවේ නළ ජල සැපයුම් පීඩනය පරීක්ෂා කර විසඳන්න, ජල පීඩනය වැඩි කළ යුතුද? | |
| තුණ්ඩයේ වායු ප්රවාහය ඇති නමුත් "ඉහළට" හෝ "ඉහළට" කපා නොමැති විට ටෝච් ස්විචය ක්රියාත්මක කරන්න. | 1. ආදාන 3-අදියර බල අවධි පාඩුව | ප්රතිසංස්කරණය කිරීම |
| 2. වායු පීඩනය 0 ට අඩු.45Mpa | වගුව 3.2 හි විස්තර කර ඇති ක්රමය මගින් සාමාන්ය තත්ත්වයට සකසන්න. | |
| 3. ආදාන වායු ප්රවාහය ඉතා කුඩාය | ආදාන වායු ප්රවාහය 300L / min වැඩි කරන්න | |
| 4. "බිම කපා" චක් සහ වැඩ කොටස දුර්වල සන්නායකතාවය හෝ "බිම් කම්බි කපා" වයර් අස්ථි බිඳීම | නැවතත් කලම්පය හෝ සේවා සන්නායකය | |
| 5. පන්දම් තුණ්ඩ ඉලෙක්ට්රෝඩය කැපීම හෝ අනෙකුත් කොටස් වලට හානි වීම | නව කොටස් ආදේශ කිරීම | |
| 6. කැපීමේ ක්රමය නිවැරදි නොවේ. | පන්දම් ස්විචය ක්රියාත්මක කිරීමට පෙර පන්දම් තුණ්ඩය වැඩ කොටස කැපීමේ ආරම්භක ස්ථානයේ තැබිය යුතුය. | |
| 7. පන්දම් කේබල් විවෘත පරිපථය කැපීම | ධාරක "ප්රතිදාන අතුරුමුහුණත" හි සන්නායක කොටස සහ පන්දම් ඉලෙක්ට්රෝඩය අතර මාර්ගය මැනීමට බහුමාපක R * 10 ගොනුව භාවිතා කරන්න, එසේ නොමැතිනම් මතුපිට කේබලය කැඩී යයි. | |
| 8. ධාරක "FD" ස්පාර්ක් පරතරය ඉතා විශාල හෝ කෙටි පරිපථයකි | ටංස්ටන් දණ්ඩ පරතරය නැවත සකස් කිරීම පමණ වේ 0.5mm-0.8mm, ටංස්ටන් දණ්ඩ ව්යුහයේ දෙපාර්තමේන්තුව නම්, පරතරයන් 2 ට සමානව එකතු වේ 0.5mm-0.8mm | |
| 9. පීඩන පාලකය වැනි රේඛාවේ ධාරක කොටස හෝ සංරචක හානිය | ප්රතිසංස්කරණය කිරීම | |
| 10, ධාරක පාලක මණ්ඩලයේ අක්රමිකතා හෝ හානි | අලුත්වැඩියා කිරීම හෝ ප්රතිස්ථාපනය කිරීම | |
| 11. පන්දම් හානිය | බහුමාපකයක් භාවිතා කරන්න R * 10K ගොනු කැපුම් පන්දම් ඉලෙක්ට්රෝඩ රඳවනය සහ බාහිර නූල් M32 හෝ M35 ප්රතිරෝධක අගය ∽ සිට සිය ගණනක් K ට ආසන්න විය යුතුය, ප්රතිරෝධය ඉතා කුඩා නම් (කිහිපයක් Ka කිහිපයක් Ω වැනි) හානියක් හෝ තෙතමනයක් පෙන්නුම් කරයි, සේදීම සහ වියළීම මිනුම් වලින් පසු, හානිය තහවුරු කිරීම සඳහා ප්රතිස්ථාපනය කළ යුතුය. | |
| ස්පර්ශය කපා දැමිය හැකි නමුත් ස්පර්ශ නොවන දේ කපා දැමිය නොහැක, අත්හදා බැලීම මාරු නොවන චාපයක් නොවන ගිනි පුපුරක් සහිත තුණ්ඩයකි | 1.15A ෆියුස් ෆියුස් විවෘත පරිපථය | ප්රතිස්ථාපනය වේ |
| 2. "වායු පෙරහන පීඩන අඩු කරන්නා" මඟින් අගය ඉතා ඉහළ බව පෙන්නුම් කරයි | වගුව 3.2 හි දක්වා ඇති ක්රමයට අනුව සකස් කරන්න. | |
| 3. පන්දම් ඉලෙක්ට්රෝඩ තුණ්ඩය හෝ අනෙකුත් කොටස් වලට හානි සිදුවී ඇත | ප්රතිස්ථාපනය වේ | |
| 4. කැපුම් පන්දම තෙතමනය, සම්පීඩිත වාතයේ තෙතමනය ඉතා විශාලයි | පන්දම වියළා, සම්පීඩිත වාතය වියළා, පසුව යන්ත්රයට යවනු ලැබේ. | |
| 5. "නියමු චාප අතුරුමුහුණත" විවෘත පන්දම අතර වයර් කැපීමට | "නියමු චාප අතුරුමුහුණත" පර්යන්තය මැනීමට බහුමාපක R * 10 ගොනුව භාවිතා කරන්න, එවිට ලෝහ පන්දම කැපුම් පන්දම සමත් විය යුතුය. | |
| 6. කැපුම් පන්දම් හානිය | පරීක්ෂණ ක්රමය මෙම වගුව 5.11 ට සමාන වේ. | |
| ගොනුවක තබා ඇති කැපුම් ඝණකම තේරීමේ ස්විචය කපා ගත හැකි නමුත් අනෙක් ගොනුව ක්රියා නොකරයි. | 1. ඝන ස්විචය කපා හෝ වයර් තෝරා ගැනීම නරකයි | ප්රතිස්ථාපනය වේ |
| 2. ධාරක AC ස්පර්ශක CJ1 හෝ CJ2 වලින් එකක් නරකයි | ප්රතිස්ථාපනය කිරීම හෝ අලුත්වැඩියා කිරීම | |
| 3. සෘජුකාරක ප්රධාන ට්රාන්ස්ෆෝමර් B1 නරක හෝ අදාළ වයර් විවෘත පරිපථය | සේවාව | |
| වැඩ කරන ස්ථානයේ විද්යුත් චාපය අස්ථායී වේ. | 1. පීඩනය ඉතා අඩු හෝ ඉතා වැඩියි | නැවත සකස් කිරීම, ක්රමය 3.2 වගුව බලන්න |
| 2. පන්දම් තුණ්ඩය කැපීම හෝ ඉලෙක්ට්රෝඩ දහනය | ප්රතිස්ථාපනය වේ | |
| 3. ආදාන AC වෝල්ටීයතාවය ඉතා අඩුය | ආදාන AC වෝල්ටීයතාවය සකසන්න | |
| 4. "බිම කපා" සහ සන්නායක අතර දුර්වල වැඩ | නිසි ලෙස සම්බන්ධ කර ඇත | |
| 5. කැපීම සෙමින් චලනය වීම | චලනය වීමේ වේගය සකසන්න | |
| 6. ස්පාර්ක් උත්පාදක යන්ත්රයට ස්වයංක්රීයව චාපය කැඩී යා නොහැක | සාමාන්ය පරිදි, ටෝච් ස්විචය විවෘත කරන්න, ස්පාර්ක් උත්පාදක යන්ත්රයේ විසර්ජන කාලය තත්පර 0.5-1 ක් විය යුතු අතර පසුව ස්වයංක්රීයව නතර විය යුතුය, එසේ නොමැතිනම්, පාලන පරිපථ පුවරු ආබාධ; පාලන පරිපථය හෝ සංරචක අසමත් වීම, නැවත සකස් කළ යුතුය. | |
| 7. ධාරකයේ අදාළ සංරචක නිසි ලෙස ක්රියා නොකරයි. | ප්රතිසංස්කරණය කිරීම | |
| ප්ලාස්මා කැපීමේ ඝණකම ශ්රේණිගත දර්ශක දක්වා | 1. ආදාන 3-අදියර වෝල්ටීයතාවය 380V දක්වා | ආදාන වෝල්ටීයතාවය සකසන්න |
| 2. ආදාන බල ධාරිතාව ඉතා කුඩායි කැපුම් පීඩනය පහත වැටීම වැඩියි | ආදාන ධාරිතාව වැඩි කළ යුතුයි | |
| 3. සම්පීඩිත වායු පීඩනය ඉතා අඩු හෝ ඉතා ඉහළ මට්ටමකට ඇතුළු වන්න | 0.4Mpa දක්වා සකසන්න, ක්රමය 3.2 වගුව බලන්න | |
| 4. සම්පීඩිත වායු ප්රවාහය ඉතා කුඩා බැවින්, වැඩ පීඩන මානය මඟින් අගය සාමාන්ය සිට 0.3Mpa දක්වා පහත වැටී ඇති බව පෙන්වයි, ක්රියා කිරීම නවත්වන්න, බල ස්විචය ක්රියා විරහිත කරන්න, පීඩනය වහාම සාමාන්ය තත්ත්වයට පත් වේ. | ආදාන සම්පීඩිත වායු ප්රවාහය 300L / min දක්වා; පද්ධතිය නල කුහරය මත පදනම් වී ඇත්නම් එය ඉතා කුඩා නම්, φ ට වඩා වැඩි විය යුතුය8mm නල මාර්ගයේ සිදුරක් | |
| 5. "කපා ඝණකම තෝරා" තෝරාගත් ගියර් නුසුදුසු මාරු | "ඉහළ" වෙත හුවමාරු කරන්න | |
| 6. කැපුම් වේගය ඉතා වේගවත් | කැපුම් වේගය අඩු කරන්න | |
| 7. වැඩ ද්රව්ය වගුව 2 සමඟ නොගැලපේ. | ගැලපුම් පරාමිතීන් | |
| 8. තුණ්ඩයේ සිදුර පිළිස්සී ඇත. | නව තුණ්ඩය සකසන්න | |
| 9. ඉලෙක්ට්රෝඩය පුළුස්සා දමා ඇත. | ප්රතිස්ථාපනය වේ | |
| 10. තුණ්ඩ ආකෘතිය වැරදියි. | නිවැරදි ආකාරයේ තුණ්ඩය සකසන්න | |
| 11. වායු පද්ධතිය හෝ කැපුම් පන්දම් කේබල් හානි කාන්දු වීම, පසුව තුණ්ඩ විවරය ගලායාම සැලකිය යුතු ලෙස අඩු විය | අළුත්වැඩියා කිරීම හෝ ප්රතිස්ථාපනය කිරීම | |
| කැපුම් ද්රව්ය නැඹුරුව | 1. තුණ්ඩ ඉලෙක්ට්රෝඩය හානි වී ඇත | ප්රතිස්ථාපනය වේ |
| 2. තුණ්ඩ ඉලෙක්ට්රෝඩ සවිකිරීමේ ස්ථානය වෙනස් අක්ෂයකි | නිවැරදිව නැවත ස්ථාපනය කරන්න | |
| 3. ඉතා වේගයෙන් කැපීම | සුදුසු වේගය අඩු කිරීම | |
| 4. තුණ්ඩ අක්ෂය සහ වැඩ කොටසෙහි තලය සිරස් නොවේ. | සකස් කර විසඳන්න | |
| ඉතා පළල් කැපීම, දුර්වල ගුණාත්මක කැපුමක් | 1. කැපුම් වේගය ඉතා මන්දගාමීයි | වේගය සකසන්න |
| 2. තුණ්ඩය, ඉලෙක්ට්රෝඩය පිළිස්සී ඇත | යාවත්කාලීන කිරීම | |
| 3. වැඩ කරන ද්රව්ය, ඝණකම සහ "කැපුම් ඝනකම තේරීම" ස්විච් ස්ථානය නොගැලපේ. | ගැලපීම | |
| 4. තුණ්ඩ ආකෘතිය නිවැරදි නැත, සිදුර ඉතා විශාලයි. | නිවැරදි ආකාරයේ තුණ්ඩය ප්රතිස්ථාපනය කරන්න | |
| ප්ලාස්මා කැපුම් පන්දම දැවී යාම | 1. ලෝහ පීඩන තොප්පිය සම්පීඩිත නොවේ | සාමාන්යයෙන් ඉලෙක්ට්රෝඩ තුණ්ඩය ප්රතිස්ථාපනය කිරීම වහාම සම්පීඩනය කළ යුතුය. |
| 2. කැපුම් පන්දම් සන්නායක සන්ධි ලිහිල්, කැඩුණු කේබල් ශ්වාසනාලය, ජල සිසිලන පන්දම් අතුරුමුහුණත කාන්දු වීම | පරීක්ෂා කර කාලය තුළ විසඳන්න | |
| 3. පන්දම් සන්ධි කැපීම දුර්වල පරිවරණය | යහපත හන්දියේ පරිවරණය සහතික කළ යුතුය | |
| 4. කැපුම් පන්දම් සෙරමික් ආරක්ෂිත ආවරණය හානි වී ඇත, නමුත් වහාම ප්රතිස්ථාපනය නොකෙරේ. | ඉක්මනින් ප්රතිස්ථාපනය කළ යුතුය | |
| 5. අතිරික්ත ජලයේ සම්පීඩිත වාතය | සම්පීඩිත වාතයේ තෙතමනය අන්තර්ගතය අඩු වුවහොත්, ජලයේ "වායු පෙරහන පීඩන අඩු කරන්නා" කාලෝචිත ලෙස බැහැර කිරීම. | |
| 6. බූට් කැපීම, කැපුම් ටෝච් ආකෘතිය වැරදියි. | සමාන්තර කැපීම සඳහා ජල සිසිලන කැපුම් පන්දම තෝරා ගත යුතුය, වායු සිසිලන කැපුම් පන්දම රැගෙන යා හැකි ධාරිතාව ඉතා කුඩා බැවින් භාවිතා කළ නොහැක. | |
| 7. දහනය කිරීමෙන් පසු ඉලෙක්ට්රෝඩය ප්රතිස්ථාපනය නොවේ | ඉලෙක්ට්රෝඩ පිළිස්සීම වහාම යාවත්කාලීන කළ යුතුය. | |
| 8. ජල සිසිලන පන්දම වැඩ කරන ජල පද්ධතිය සාමාන්ය නොවේ හෝ පරිසර උෂ්ණත්වය ඉතා අඩුය, අතුරු මුහුණත කාන්දු වීම | පරීක්ෂා කර විසඳන්න, සහ කැටි උෂ්ණත්ව පරිසරයක ක්රියා කළ නොහැක | |
| සෘජුකාරක ඩයෝඩ D1-D6 බොහෝ විට දැවී යයි | 1. නව ඩයෝඩයේ ප්රතිලෝම ප්රතිලෝම වෝල්ටීයතාවය ඉතා අඩුය. | ප්රතිලෝම වෝල්ටීයතාවයට ඔරොත්තු දෙන 1200V ඩයෝඩය තෝරා ගත යුතුය. |
| 2. C101-C103; C104; C106 හෝ R101; R102 එකක් හෝ කිහිපයක් හානි වී ඇත. | ප්රතිස්ථාපනය වේ | |
| 3. සෘජුකාරක ට්රාන්ස්ෆෝමර් B1 හානි වී ඇත | ප්රතිස්ථාපනය කිරීම හෝ අලුත්වැඩියා කිරීම | |
| 4. ප්ලාස්මා කැපුම් පන්දම හානි වී ඇත. | බහුමාපක R * 10K ගොනු මිනුම් ඉලෙක්ට්රෝඩයක් සහ පන්දම බාහිර නූල් M32 හෝ M35 සමඟ ප්රධාන ඒකකයෙන් පන්දම ඉවත් කරන්න. දස K ට අඩු නම්, ප්රතිරෝධක අගය ∽ ට ආසන්න විය යුතුය. |
අවවාද
CNC ප්ලාස්මා කටර් භාවිතා කරන විට, කැපුම් ගුණාත්මකභාවය අස්ථායී වන අතර, අඳින කොටස් නිතර ප්රතිස්ථාපනය වේ. ක්රියාත්මක වන අතරතුර පරිශීලකයාගේ ක්රියාකාරිත්වය ප්රමාණවත් ලෙස ප්රමිතිගත කර නොමැති බවත්, ඒ සමඟම, ඔහු සමහර විස්තර කෙරෙහි ප්රමාණවත් අවධානයක් යොමු නොකරන බවත් සොයාගෙන ඇත. ඔබට පහසුවක් ගෙන ඒමේ අපේක්ෂාවෙන් CNC ප්ලාස්මා කැපුම් යන්ත්රවල දෛනික භාවිතය සඳහා උපදෙස් කිහිපයක් සාරාංශ කර ඇත:
කැපීම කෙළවරේ සිට ආරම්භ කළ යුතුය.
හැකි සෑම විටම, කැපුම සිදුරු කිරීමට වඩා, දාරයෙන් කැපීම ආරම්භ කරන්න. ආරම්භක ලක්ෂ්යයක් ලෙස දාරය භාවිතා කිරීම පරිභෝජන ද්රව්යයේ ආයු කාලය දීර්ඝ කරයි, නිවැරදි ක්රමය වන්නේ ප්ලාස්මා චාපය ආරම්භ කිරීමට පෙර තුණ්ඩය වැඩ කොටසෙහි කෙළවරට කෙලින්ම එල්ල කිරීමයි.
අනවශ්ය "පැනීමේ (හෝ නියමු කිරීමේ)" කාලය අඩු කරන්න.
චාපය ආරම්භ කිරීමේදී තුණ්ඩය සහ ඉලෙක්ට්රෝඩය යන දෙකම ඉතා ඉක්මනින් පරිභෝජනය වන අතර, ආරම්භ කිරීමට පෙර පන්දම කැපුම් ලෝහයේ සිට ඇවිද යා හැකි දුරින් තැබිය යුතුය.
තුණ්ඩය අධික ලෙස පටවන්න එපා.
තුණ්ඩය අධික ලෙස පැටවීම (එනම්, තුණ්ඩයේ ක්රියාකාරී ධාරාව ඉක්මවා යාම) තුණ්ඩය ඉක්මනින් අසාර්ථක වීමට හේතු වේ. ධාරාවේ තීව්රතාවය තුණ්ඩයේ ක්රියාකාරී ධාරාවෙන් 95% ක් විය යුතුය. උදාහරණයක් ලෙස: 100A තුණ්ඩයක ඇම්පියර් අගය 95A ලෙස සැකසිය යුතුය.
සාධාරණ කැපුම් දුරක් භාවිතා කරන්න.
උපදෙස් අත්පොතෙහි අවශ්යතා අනුව, සාධාරණ කැපුම් දුරක් අනුගමනය කරනු ලැබේ. කැපුම් දුර යනු කැපුම් තුණ්ඩය සහ වැඩ කොටසෙහි මතුපිට අතර දුර වේ. සිදුරු කරන විට, සාමාන්ය කැපුම් දුර මෙන් දෙගුණයක් හෝ ප්ලාස්මා චාපය මගින් සම්ප්රේෂණය කළ හැකි උපරිම h8 දුර භාවිතා කිරීමට උත්සාහ කරන්න.
සිදුරු කිරීමේ ඝණකම යන්ත්ර පද්ධතියේ අවසර ලත් පරාසය තුළ තිබිය යුතුය.
කැපුම් යන්ත්රයට ක්රියාකාරී ඝණකම ඉක්මවා යන වානේ තහඩුව සිදුරු කළ නොහැක. සාමාන්ය සිදුරු ඝණකම වන්නේ 1/2 සාමාන්ය කැපුම් ඝණකම. පන්දම සහ පරිභෝජන ද්රව්ය පිරිසිදුව තබා ගැනීමට උත්සාහ කරන්න. පන්දම සහ පරිභෝජන ද්රව්ය මත ඇති ඕනෑම අපිරිසිදුකමක් පද්ධතියේ ප්ලාස්මා ක්රියාකාරිත්වයට බෙහෙවින් බලපානු ඇත. පරිභෝජන ද්රව්ය ප්රතිස්ථාපනය කරන විට, ඒවා පිරිසිදු ෆ්ලැනල් එකක් මත තබන්න, පන්දමේ සම්බන්ධතා ඉළ ඇටය නිතර පරීක්ෂා කරන්න, සහ හයිඩ්රජන් පෙරොක්සයිඩ් මත පදනම් වූ පිරිසිදුකාරකයක් සමඟ ඉලෙක්ට්රෝඩ සම්බන්ධතා මතුපිට සහ තුණ්ඩය පිරිසිදු කරන්න.
CNC ප්ලාස්මා කටර් ගැටළු සහ විසඳුම්: නිතර අසන ප්රශ්න 10ක්
1. මගේ CNC ප්ලාස්මා කටර් එකේ පහළ කෙළවරේ අධික අපද්රව්ය නිපදවන්නේ ඇයි?
වැරදි ගමන් වේගය නිසා පහළ බොර ඇතිවේ. මන්දගාමී කැපීම මෘදු බොර ඇති කරයි; වේගවත් කැපීම ඇඹරීමට අවශ්ය තද බොර ඇති කරයි. වේගය සකසන්න 10% ඔබගේ වැටුප් වර්ධක ප්ලාස්මා කැපුම් මාර්ගෝපදේශය කැපුම් සටහන.
2. මගේ ප්ලාස්මා පන්දමේ චාප මැද කැපුම නැති වීමට හේතුව කුමක්ද?
චාප අලාභය සාමාන්යයෙන් සිදුවන්නේ ප්රමාණවත් වායු පීඩනයක් නොමැතිකම, දුර්වල බිම් සම්බන්ධතාවයක් හෝ දූෂිත තහඩු මතුපිටක් නිසාය. ඔබේ කලම්ප සම්බන්ධතා හිස් ලෝහ පිරිසිදු කර ඔබේ මත ස්ථාවර වායු සැපයුම සත්යාපනය කරන්න. CNC ප්ලාස්මා කැපුම් මේසය.
3. ප්ලාස්මා කැපීමේදී තුනී තහඩු ලෝහ විකෘති වීම වළක්වා ගන්නේ කෙසේද?
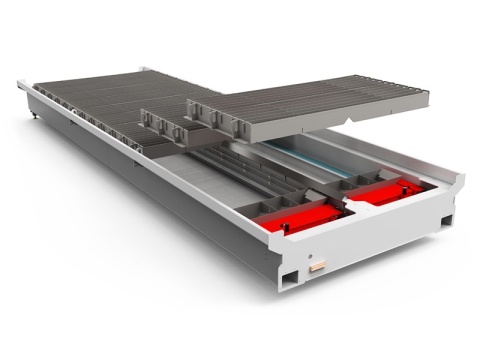
යාබද මාර්ග අතර සිසිලනය සඳහා සම්පූර්ණ විනිවිද යාම, ගමන් වේගය උපරිම කිරීම සහ අනුක්රමික කැපීම් සාක්ෂාත් කර ගැනීම සඳහා අවම ඇම්පියර් භාවිතා කරන්න. A ප්ලාස්මා ජල වගුව 16 මාපකයට වඩා තුනී ද්රව්ය මත විකෘති වීම නාටකාකාර ලෙස අඩු කරයි.
4. මගේ ප්ලාස්මා කැපූ සිදුරු කේතුකාකාර වී වටකුරු වී ඇත්තේ ඇයි?
අඟලකට අඩු සිදුරු සඳහා නිර්දේශිත කැපුම් h8 හි ඔබේ THC අගුළු දමා ගමන් වේගය අඩු කරන්න 60% පරිමිතියේ වේගය. මෙය චාපයේ පසුපස දාරය අල්ලා ගැනීමට ඉඩ සලසයි, වැඩි සිලින්ඩරාකාර සිදුරු නිපදවයි.
5. ප්ලාස්මා පරිභෝජන ද්රව්ය කොපමණ වාරයක් ප්රතිස්ථාපනය කළ යුතුද?
විශාල වූ සිදුරක්, ඉලෙක්ට්රෝඩ ආවාටයක්, චාප ඉබාගාතේ යාමක් හෝ වැඩි වූ අපද්රව්යයක් ඔබ දුටු විට තුණ්ඩ සහ ඉලෙක්ට්රෝඩ ප්රතිස්ථාපනය කරන්න. නැවුම් පරිභෝජන ද්රව්ය වෙනත් ඕනෑම වෙනස්කමකට වඩා කැපුම් ගැටළු විසඳයි. අනුගමනය කරන්න a ප්ලාස්මා කටර් නඩත්තු කාලසටහන ඇඳුම් නිරීක්ෂණය කිරීමට.
6. ප්ලාස්මා කැපුම් දාරවල නොගැලපෙන බෙවල් කෝණ ඇතිවීමට හේතුව කුමක්ද?
හානි වූ හෝ ගෙවී ගිය තුණ්ඩ සිදුරක් චාප සමමිතියට බාධා කරන අතර අසමාන කෝණිකතාවයක් ඇති කරයි. ± 0.010 අඟල් ඇතුළත කැපුම් h8 පවත්වා ගෙන යන්න සහ ඔබේ සුළි වළල්ල සහ පලිහ කැප් ආසනය අනුකූලතාව සඳහා නිවැරදිව දැයි තහවුරු කරන්න. ප්ලාස්මා කැපීමේ නිරවද්යතාවය.
7. මගේ සම්පීඩිත වාතයේ තෙතමනය ප්ලාස්මා කැපුම් ගුණාත්මක භාවයට බලපෑ හැකිද?
ඔව්. තෙතමනය පන්දම ඇතුළත අයනීකරණයට බාධා කරන අතර, චාප අස්ථායිතාවයට සහ පරිභෝජනයට ගත හැකි ඇඳුම් වලට හේතු වේ. කපන යන්ත්රයට ඉහළින් ශීත කළ වායු වියළුමක් සහ ඒකාබද්ධ පෙරහනක් ස්ථාපනය කරන්න.
8. මගේ THC එක කොන් වල වැඩ කොටසට පන්දම කිමිදෙන්නේ ඇයි?
කොන් වලදී යන්ත්රය මන්දගාමී වන විට, චාප වෝල්ටීයතාවය වෙනස් වන අතර THC ස්ථාවර දුර වැරදි ලෙස කියවයි. ඔබේ වේගය අඩු වන විට THC අක්රිය කිරීමට ඔබේ පාලකය වින්යාස කරන්න. CNC ප්ලාස්මා කටර් මෙහෙයුම් අත්පොත කිමිදුම් විරෝධී සැකසුම් සඳහා.
9. මගේ CNC ප්ලාස්මා මේසය මත අතේ ගෙන යා හැකි ප්ලාස්මා පන්දමක් භාවිතා කළ හැකිද?
අතින් ක්රියාත්මක වන පන්දම්වල යාන්ත්රික ක්රියාකාරිත්වය අතරතුර අවහිර වන කැපුම් සහිත තුණ්ඩ ඇත. CNC භාවිතය සඳහා පැතලි මුහුණත තුණ්ඩයක් සහිත යන්ත්ර පන්දමක් අත්යවශ්ය වේ. සංසන්දනය කරන්න. අතේ ගෙන යා හැකි එදිරිව CNC ප්ලාස්මා කටර් සැකසීමට පෙර.
10. කුඩා සාප්පුවක් සඳහා CNC ප්ලාස්මා කැපුම් පද්ධතියකට කොපමණ මුදලක් වැය වේද?
විනෝදාංශ ශ්රේණියේ 4×4 මේස ආරම්භ වන්නේ $5,000–$8,000, නිෂ්පාදන පද්ධති පරාසයක පවතී $15,000–$50,000+. පරිභෝජන ද්රව්ය සහ CAM මෘදුකාංග සඳහා අයවැය.