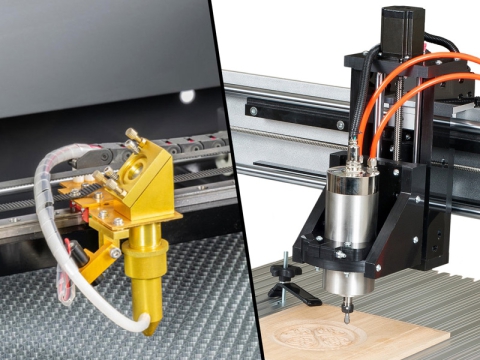
මෙම ලිපියෙහි, "අවසානය" යන වචනය සියලුම CNC රවුටර් කැපුම් මතුපිට හැඳින්වීමට භාවිතා කරනු ඇත. කර්මාන්තය තුළ, විවිධ වර්ගයේ කෙළවර අන්ත, බිටු, අන්තමිල්, කටර් හෝ සරඹ (කිහිපයක් නම් කිරීමට) ලෙස හැඳින්විය හැක. මෙම නම් වලින් සමහරක් ඇතැම් කෙළවර සඳහා වඩාත් සුදුසු වේ, නමුත් පැහැදිලිකම සඳහා, මෙම ලිපියෙහි සියල්ල සාමූහිකව "අවසාන" ලෙස හඳුන්වනු ලැබේ.
CNC රවුටරයක වැඩ කිරීමට ද්රව්ය තෝරා ගැනීම සඳහා අපේක්ෂිත අවසාන කොටසට වඩා සාධක සලකා බැලීම අවශ්ය වේ. විවිධ ද්රව්ය රවුටරය මගින් විවිධ ආකාරවලින් බලපායි, භාවිතා කරන ලද අවසාන සහ යන්ත්ර සැකසුම් අනුව වෙනස් වේ. රවුටරයටම, විශේෂයෙන් භාවිතා කරන ලද අවසානයට, ද්රව්යය බලපායි. සම්මත නොවන ද්රව්යයක් සමඟ වැඩ කිරීමට තීරණය කිරීමේදී පවතින ද්රව්ය විකල්ප තේරුම් ගැනීම සහ දන්නා ද්රව්යවල හැසිරීම් වලින් අනාවැකි ලබා ගැනීමට හැකි වීම වැදගත් වේ.
වුඩ්ස්
CNC රවුටරයක වැඩ කිරීම සඳහා දැව වර්ග බොහොමයක් ඇති අතර, ඒවායේ ගුණාංගවල විචල්යතාවය අවතක්සේරු නොකළ යුතුය. ඒවා අනෙකුත් ගුණාංග අතර දෘඪතාව, තද බව, තද බව සහ ඝනත්වය අනුව වෙනස් වේ. කෙසේ වෙතත්, සියලුම දැව ස්වාභාවික පොලිමර් සෙලියුලෝස් සහ ලිග්නින් වල සංයුක්තයක් වන අතර, යුෂ හෝ දුම්මලවල යම් අන්තර්ගතයක් ඇත.
දැවයේ තෙතමනය ප්රමාණය අනුව ගුණාංග වෙනස් වන බව මතක තබා ගැනීම වැදගත්ය. සාමාන්යයෙන්, තෙතමනය දැව මෘදු, වඩාත් නම්යශීලී, ඝන සහ වඩාත් ඇලෙන සුළු කරයි. රවුටර සමඟ භාවිතා කරන දැව සෑම විටම වියළි පරිසරයක ගබඩා කළ යුතු අතර වියළන විට කපා ගත යුතුය.
පුදුමයට කරුණක් නොවේ, ගුණාංග වර්ණාවලිය පුරා ඇති දැව CNC රවුටරයක භාවිතය සඳහා තරමක් සුදුසු ය. සාමාන්ය වානේ රවුටර කෙළවරට සාපේක්ෂව දැවයේ දෘඪතාව අඩු බැවින් යන්ත්රයේ ගෙවී යාම අඩුය. දැව ඉතා අඩු නම්යතාවයක් ද ඇති අතර, එබැවින් ඉවත් කරන ලද දැව කුඩා චිප්ස් වලට කැඩී යන අතර ඒවා වැඩ කරන ප්රදේශයෙන් පහසුවෙන් විසි කරනු ලැබේ හෝ රික්ත කරනු ලැබේ, එමඟින් අවසානය සාපේක්ෂව සිසිල්ව තබා ගැනීමට ඉඩ සලසයි.
දැව වර්ග
• මෘදු දැව: පයින්, කිහිරි, f පර්.
• දැවමය ශාක: ඕක්, මේපල්, චෙරි, walnut.
• ඉංජිනේරු දැව: ප්ලයිවුඩ්, MDF (මධ්යම ඝනත්ව තන්තු පුවරුව), අංශු පුවරුව.
සටහන: ඝන හෝ ඝන දැව මත භාවිතා කරන ද්රව්ය ඉවත් කිරීමේ අනුපාතයන් ඒ අනුව අඩු කිරීමට ක්රියාකරුවන් අපේක්ෂා කළ යුතුය.
සංයුක්ත ලැමිෙන්ට් සහ ප්ලයිවුඩ්
ඕනෑම ක්රමයකින් ද්රව්යයක් කැපීමේදී, පළමුව ද්රව්යයේ අසාර්ථක යාන්ත්රණය සලකා බැලීමට සැලකිලිමත් විය යුතුය. ලැමිෙන්ටඩ් සංයුක්ත (එනම්, කාබන් ෆයිබර් පිරිසැලසුම, සමහර ෆයිබර්ග්ලාස් සහ ප්ලයිවුඩ්) සම්බන්ධයෙන්, දැනුවත් විය යුතු අසාර්ථක යාන්ත්රණය වන්නේ ස්ථරවල විරූපණයයි. දාරය විවෘත කිරීමට උත්සාහ කිරීමෙන් සහ සාදන ලද ඉරිතැලීමේ හැසිරීම නිරීක්ෂණය කිරීමෙන් ද්රව්යයක ඕනෑම කෙළවරක මෙය පරීක්ෂා කළ හැකිය:
1. ඉරිතැලීම සෑම විටම කෙටිම මාර්ගයෙන් මතුපිටට පැතිරෙයි - හරස් ස්ථර අසමත් වීම.
2. පත්රයේ තලය තුළට ඉරිතැලීම පැතිරීම - දිරාපත් වීමෙන් අසමත් වීම.
ඩිලමිනේෂන් කිරීමෙන් අසමත් වන ද්රව්ය සඳහා, මාර්ගගත කිරීමේදී දාර ඉරා දමා සිරස් අතට බකල් වීමට ඉඩ ඇත. මෙම ප්රතිඵලය වළක්වා ගැනීම සඳහා, සම්පීඩන කෙළවරක් භාවිතා කිරීම නිර්දේශ කෙරේ.
සම්පීඩන අන්තයක් ඉහළින් පහළට යොමු වන සර්පිලාකාර කැපුම් දාරයක් සහ පහළින් ඉහළට යොමු වන සර්පිලාකාර දාරයක් ඒකාබද්ධ කරයි. මෙයින් අදහස් කරන්නේ කැපීමේදී ද්රව්යයේ ඉහළ සහ පහළ පෘෂ්ඨයන් මැද දෙසට සම්පීඩිත වන අතර එමඟින් සම්පීඩනයේදී ද්රව්යයේ ශක්තිය ආතතියෙන් විවෘත වීමේදී එහි දුර්වලතාවයට ප්රතිරෝධය දැක්වීමට ඉඩ සලසයි.
සම්පීඩන කෙළවර ඉවත් කරන ලද ද්රව්ය ඉහළට හෝ පහළට නොව පාර්ශ්වීයව පිටතට තල්ලු කරන බව මතක තබා ගන්න, එබැවින් ද්රව්ය ඉවත් කළ හැක්කේ නිරාවරණය වූ දාරයක් දිගේ පමණි.
සංයුක්ත වර්ග
• ෆයිබර්ග්ලාස්: ශක්තිමත් කරන ලද ප්ලාස්ටික්.
• කාබන් ෆයිබර්: ඉහළ ශක්තිය-w8 අනුපාතය.
• ෆීනොලික්: තාප ප්රතිරෝධී, කල් පවතින.
මතක තබාගන්න කෙළවරේ කැපුම් දිශාවන් 2 අතර සම්පීඩන කලාපය ඔබේ ද්රව්යයේ කේන්ද්රගත විය යුතු බව.
- ඔබේ සංයුක්තයේ සංරචක ඒකාබද්ධව සහ වෙන වෙනම සලකා බැලිය යුතුය.
- සංයුක්තයේ අනුකෘතිය බහු අවයවික දුම්මලයක් නම්, එම වර්ගයේ ප්ලාස්ටික් සඳහා සුදුසු සලකා බැලීම් යොදන්න.
- සංයුක්තයේ උල්ෙල්ඛ තන්තු හෝ අංශු අඩංගු නම්, ගෙවී යාම අඩු කිරීම සඳහා සුදුසු ලෙස දැඩි කරන ලද රවුටර කෙළවරක් සහ සිසිලනය භාවිතා කරන්න.
ප්ලාස්ටික්
පෙණ
CNC රවුටින් සඳහා පොලිමර් පෙන ලබා ගත හැකි අතර, අභිරුචි ඇසුරුම්කරණය, සෞන්දර්යය, පරීක්ෂණ ජ්යාමිතිය හෝ අඩු අවදානම් පුහුණුවීම් සඳහා සංකීර්ණ හැඩතල නිර්මාණය කිරීමට ඉඩ සලසන අතරම, කෙළවරේ කැපී පෙනෙන ඇඳීමක් නිර්මාණය කිරීමේ වාසියක් ඇත. මෙම ද්රව්යවල නිර්වචන ලක්ෂණය වන්නේ ඒවායේ අඩු කැපුම් ශක්තියයි, එමඟින් ඒවා ඉක්මනින් හා පහසුවෙන් කපා ගැනීමට ඉඩ සලසයි.
මෙම ද්රව්ය තෝරාගැනීමේදී, පෙන වල ආතන්ය ශක්තිය කැපුම් ශක්තියට වඩා අඩු නම්, පිරිසිදුව කැපූ චිප්ස් වෙනුවට කැබලි ඉරා දැමිය හැකිය. සාපේක්ෂව දැඩි හා නම්යශීලී පෙන කැබලි ඉරා දමා රවුටරයේ කෙළවර වටා එතීමට ද හැකිය.
මෙම අවදානම ඇති දුර්ලභ පෙන සඳහා, උල්ෙල්ඛ හෝ නොගැඹුරු කෙළවර නොව, ආක්රමණශීලී නාලිකා සහිත ඉහළ RPM හි තියුණු කැපුම් කෙළවර භාවිතා කිරීමට වග බලා ගන්න. කෙසේ වෙතත්, දෘඩ පෙන විකෘති වීම වැළැක්වීම සඳහා කැපීම වෙනුවට සීරීමට ලක් විය හැක.
මෘදු ප්ලාස්ටික්
මෘදු ප්ලාස්ටික් (අඩු ඝනත්ව පොලිඑතිලීන් වැනි) සාපේක්ෂ මිනුමකින් අර්ථ දක්වා ඇත: ඒවා කපන විට "කර්ල්ස්" හෝ ඉතා දිගු චිප්ස් නිපදවන බහු අවයවක වේ. මෙයින් අදහස් කරන්නේ ඒවා අඩු දෘඩතාවයක් සහ බොහෝ විට වඩාත් නම්යශීලී බවයි. මෘදු ප්ලාස්ටික් එකකට අඩු ද්රවාංකයක් තිබිය හැකි බවත්, රත් වූ විට කැපුම් මත නැමීමෙන් මාන ඉවසීම නැති විය හැකි බවත් මතක තබා ගන්න. සිසිල් පරිසර උෂ්ණත්වයක්, විදුලි පංකා සහ නොගැඹුරු කැපුම් සමඟ මෙම ප්රවණතාවය අඩු කරන්න. අඩු නළා හෝ අඩු ආක්රමණශීලී නාලිකා සහිත කැපුම් කෙළවරක් දිගු කරල් සමඟ තදබදය නිසා ඇතිවන ගැටළු අඩු කළ හැකිය.
දෘඪ ප්ලාස්ටික්
දෘඩ ප්ලාස්ටික් (පොලි මෙතිල්-මෙතක්රිලේට් වැනි) සාපේක්ෂ මිනුමකින් අර්ථ දක්වා ඇත: ඒවා කපන විට කැඩුණු කෙළවර සහිත කෙටි චිප් නිපදවයි. මෙයින් අදහස් කරන්නේ ඒවා දැඩි වන අතර කුඩා අංශු ඉවත් කිරීම පහසු විය යුතු බැවින් අඩු ආක්රමණශීලී ලෙස නාලිකා කරන ලද කෙළවරකින් කපා ගත හැකි බවයි. කෙසේ වෙතත්, අධික උනුසුම් වීම තවමත් පහසුවෙන් ගැටළුවක් විය හැකිය.
අධික ලෙස රත් වූ විට දෘඩ ප්ලාස්ටික් තොගයේ අඩුවෙන් විරූපණය වේ, නමුත් කැපුම් මතුපිටදීම දිය වී හෝ දිරාපත් විය හැකි අතර, එමඟින් රවුටරයේ කෙළවරේ පිළිස්සුණු ප්ලාස්ටික් ද්රව්ය ගොඩනැගී එය කැපීම වළක්වයි. සිසිල් පරිසර උෂ්ණත්වය, විදුලි පංකා සහ නොගැඹුරු කැපුම් සමඟ මෙම ප්රවණතාවය අඩු කරන්න.
ප්ලාස්ටික් වර්ග
• ඇක්රිලික්: පැහැදිලි, වර්ණවත්, ශක්තිමත්.
• පොලිකාබනේට්: ඉහළ බලපෑම් ප්රතිරෝධය, පැහැදිලි.
• PVC (පොලිවයිනයිල් ක්ලෝරයිඩ්): කල් පවතින, බහුකාර්ය.
• HDPE (අධි-ඝනත්ව පොලිඑතිලීන්): සැහැල්ලු, තෙතමනයට ප්රතිරෝධී.
ලෝහ
බොහෝ අවස්ථාවන්හිදී, රවුටරයකින් කපා ගත යුතු එකම ලෝහය ඇලුමිනියම් වේ. සමහර ඉහළ Si මිශ්ර ලෝහ Al ඉතා දැඩි වන අතර ඒවා භාවිතා කළ යුත්තේ මෝල් වල පමණි.
ඇලුමිනියම් නිතිපතා කෙළවර සමඟ කපන විට දිගු රැලි නිපදවනු ඇත, එය බොහෝ විට විශාල නිෂ්කාශනයක් නොමැති නම් තදබදයට හේතු වේ. ඇලුමිනියම් සුළු ඉවසීමකින් කපා ගත යුතු විට, විශේෂ චිප්බ්රේකර් කෙළවරක් භාවිතා කළ යුතුය. උල්ෙල්ඛ කෙළවර සහ බොහෝ නළා කැපුම් කෙළවර අතර ගුණ ඇති මෙම ආකාරයේ කෙළවරට "දියමන්ති" රොම්බෝහෙඩ්රල් මතුපිට රටාවක් ඇති අතර එමඟින් සම්පූර්ණ කැපුම් විප්ලවයකදී තනි කැපුම් මතුපිටක් පුළුල් ද්රව්ය ප්රමාණයක් සමඟ ස්පර්ශ වීම වළක්වයි, එමඟින් ඉවත් කරන ලද ද්රව්ය බොහෝ විවික්ත චිප් වලට කැඩී යයි.
ලෝහයක දෘඪතාව සහ විසරණ සිසිලනය පරිසර උෂ්ණත්වයට සංවේදී බව මතක තබා ගන්න, එබැවින් ඔබේ වැඩබිමේ උෂ්ණත්වය පාලනය නොකළහොත් ඔබේ රවුටරය සඳහා නිවැරදි සැකසුම් වෙනස් විය හැකිය. තාපය වැඩි වන විට මෘදු වීම හේතුවෙන් කෙළවර වේගවත් වේගයකින් ගෙවී යන අතර ලෝහයේ මතුපිට වඩාත් නම්යශීලී වන අතර එමඟින් පිරිසිදු, නිවැරදි කැපීම් වෙනුවට "ස්මියර්" විරූපණයට හේතු වේ. සාපේක්ෂව සෙමින් කපා සිසිලන පංකා භාවිතා කරන්න.
දුර්ලභ අවස්ථාවන්හිදී, ඇලුමිනියම් හැර අනෙකුත් ලෝහ මාර්ගගත කළ හැකිය.
- සමහර පිත්තල මිශ්ර ලෝහ ඉතා පරිස්සමින් හරවා යැවිය හැකි තරම් මෘදු බැවින්, ඒ සඳහා විශේෂයෙන් නිර්මාණය කර ඇති ඉතා දෘඩ කෙළවර සහ CNC මාර්ග තෝරන්න.
- න්යායාත්මකව, පිරිසිදු තඹ, රත්තරන් හෝ ඊයම් වැනි ඉතා මෘදු ලෝහ ද මාර්ගගත කළ හැකිය.
- මෘදු පිරිසිදු ලෝහ වැනි ඝන, ඉතා සුමට ද්රව්යයක් සම්බන්ධයෙන්, නළා කිහිපයක් සහිත ආක්රමණශීලී කැපුම් කෙළවර තෝරන්න.
- මෘදු පිරිසිදු ලෝහ වැනි ඝන, ඉතා සුමට ද්රව්යයක් සම්බන්ධයෙන්, නළා කිහිපයක් සහිත ආක්රමණශීලී කැපුම් කෙළවර තෝරන්න.
ලෝහ වර්ග
• ඇලුමිනියම්: සැහැල්ලු, විඛාදනයට ඔරොත්තු දෙන.
• පිත්තල: අලංකාර, කැපීමට පහසුය.
• වානේ: ශක්තිමත්, කල් පවතින.
• තඹ: සන්නායක, මෘදු.
ගල් සහ පිඟන් මැටි
අවසාදිත ගල් සහ සාමාන්ය සෙරමික් (ග්රැනයිට්, වැලිගල්, ටයිල්) වැනි අඩු තද බවක් සහිත ඉතා දැඩි, දෘඩ ද්රව්ය දෘඩ උල්ෙල්ඛ කෙළවර භාවිතයෙන් විනාශ කළ හැකිය.
මෙම කෙළවර බොහෝ විට උල්ෙල්ඛය ලෙස දියමන්ති අංශු කාවැද්දූ ලෝහයකින් සාදා ඇත. ඉතා අඩු තද බවක් ඇති ටයිල් සඳහා, HSS හෝ කාබයිඩ් වලින් සාදන ලද නොගැඹුරු, ඝන ලෙස නළා කරන ලද හෝ චිප් බ්රේකර් කෙළවරක් සුදුසු විය හැකිය.
සාමාන්යයෙන්, සහන විස්තර හෝ සංකීර්ණ දාර රටා අවශ්ය වූ විට මෙම ද්රව්ය සඳහා CNC රවුටරයක් භාවිතා කරයි. ගල් හා සෙරමික් ද්රව්යවල ඉහළ දෘඪතාව සහ අඩු තාප සන්නායකතාවය නිසා, විශාල තාපයක් නිර්මාණය වන අතර මතුපිටින් සහ ඉවත් කරන ලද අංශු මගින් ඉතා සුළු ප්රමාණයක් ඉවතට ගෙන යනු ලැබේ. මෙයින් අදහස් කරන්නේ රවුටරයේ කෙළවරේ තාපය ගොඩනැගීම ප්රධාන ගැටළුවක් බවයි. සෘජු ජල සිසිලනය නිර්දේශ කෙරේ.
ගල් සහ සෙරමික් වර්ග
• කිරිගරුඬ: අලංකාර, සාපේක්ෂව මෘදුයි.
• ග්රැනයිට්: දැඩි, කල් පවතින.
• සෙරමික් ටයිල්: තද, බිඳෙන සුළු.
CNC රවුටර ව්යාපෘතිවල අපේක්ෂිත ප්රතිඵල ලබා ගැනීම සඳහා නිවැරදි ද්රව්යය තීරණාත්මක අංගයකි. සෑම ද්රව්යයකටම අද්විතීය ගුණාංග ඇති අතර නිශ්චිත මෙවලම්, වේගයන් සහ ශිල්පීය ක්රම අවශ්ය වේ. මෙම මාර්ගෝපදේශයේ දක්වා ඇති හොඳම භාවිතයන් අනුගමනය කිරීමෙන් ඔබේ CNC රවුටරයේ හැකියාවන් උපරිම කර ගැනීමට ඔබට උපකාරී වනු ඇත.